
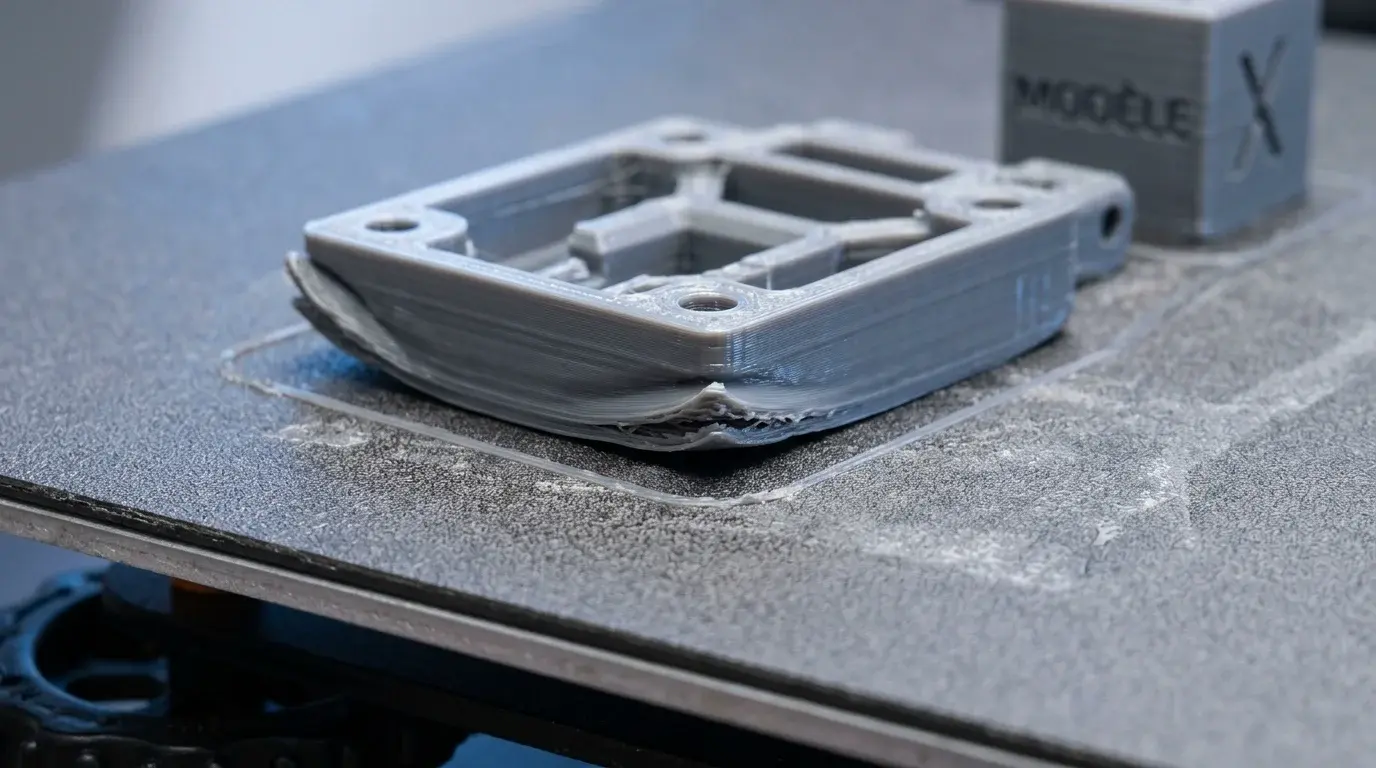
Warping en impression 3D : causes et solutions en 2026

Résumé : Le warping est une déformation causée par la contraction du plastique pendant son refroidissement, qui décolle les bords des pièces du plateau. Il touche surtout l'ABS et le nylon. Un environnement thermique stable, un plateau chauffant bien réglé, une bonne adhérence et des structures comme le brim suffisent à le maîtriser dans la grande majorité des cas.
Vos premières couches adhèrent parfaitement, puis les coins de votre pièce se soulèvent lentement du plateau : près de huit débutants sur dix décrivent ce décollement comme leur frustration principale. Le warping en impression 3D, aussi appelé gauchissement, reste le défaut le plus courant en fabrication par dépôt de filament. Plutôt que de multiplier les essais ratés, vous pouvez aussi suivre une formation à l'impression 3D certifiée CPF et Qualiopi pour comprendre ces phénomènes dès le départ.
En France, l'intérêt des particuliers comme des professionnels pour la fabrication additive continue de progresser. Selon des données analysées en 2025, 78 % des débutants citent le décollement des pièces comme un obstacle majeur. Bonne nouvelle : ce gauchissement obéit à des lois physiques simples, et quelques réglages méthodiques suffisent à le maîtriser.
Le gauchissement : un phénomène purement thermique
Le gauchissement se produit quand le plastique fondu se contracte en refroidissant. Chaque couche extrudée est chaude, donc dilatée ; en refroidissant, elle rétrécit. Si cette contraction n'est pas retenue par une adhérence suffisante au plateau, les bords se soulèvent.
Les coins sont les premiers touchés, car ils concentrent les contraintes internes. Plus la surface de contact avec le plateau est grande, plus le refroidissement devient inégal entre le centre et la périphérie de la pièce. Deux leviers gouvernent donc tout : stabiliser la température autour de la pièce et améliorer son accroche.
Pour un tour d'horizon pratique adapté à votre machine, vous pouvez aussi consulter notre guide pour éviter le warping sur imprimante Anycubic.
Tous les filaments ne réagissent pas de la même façon
Le choix du filament conditionne fortement le risque de déformation. Le PLA présente une très faible contraction : le gauchissement y est quasi nul. Le PETG se situe dans une zone intermédiaire, tandis que le nylon et le polycarbonate figurent parmi les plus délicats.
L'ABS reste le cas d'école. Son coefficient de retrait élevé, de l'ordre de 0,7 à 0,8 %, le rend particulièrement sensible : une pièce peut rétrécir de près de 1,5 % en refroidissant à température ambiante. Comme le rappelle un guide spécialisé ABS, ce matériau dégage aussi des vapeurs de styrène, ce qui impose une ventilation adaptée ; des versions reformulées de type ABS+ visent d'ailleurs à réduire ce retrait.
Température et plateau : vos deux leviers thermiques
La température est au cœur du problème. Un écart trop brutal entre la matière extrudée et l'air ambiant accélère le retrait thermique et multiplie les contraintes. Il faut donc éviter de refroidir la pièce trop vite, notamment sur les premières couches.
Le plateau chauffant ralentit ce refroidissement et améliore l'accroche. Comptez environ 50 à 60 °C pour le PLA et 90 à 110 °C pour l'ABS, sans dépasser le point de ramollissement du filament. Sur les machines industrielles, la thermorégulation de la chambre est même une réponse directe au problème, comme l'explique une revue technique dédiée.
Un plateau mal calibré ruine tous ces efforts. Si vos premières couches accrochent mal, apprenez à régler la température d'impression puis à régler le plateau pour obtenir une première couche bien écrasée et régulière.
Améliorer l'adhérence : brim, raft et surfaces
Quand la matière veut se rétracter, une base plus large la retient. Le brim, une fine bordure imprimée autour de l'objet au niveau de la première couche, élargit la surface d'accroche et se retire facilement. Le raft, un radeau de plusieurs couches sous la pièce, va plus loin mais laisse des marques.
Pour comprendre quand privilégier cette solution, consultez notre article sur le brim pour limiter le warping. En complément, un plateau propre, un stick de colle, une laque dédiée ou un revêtement d'accroche renforcent nettement l'adhérence, surtout sur les grandes surfaces.
Maîtriser l'environnement d'impression
Un courant d'air suffit à provoquer le décollement. Éloignez votre imprimante des fenêtres et des portes, et gardez la pièce à température stable. Le caisson fermé, chauffé ou non, maintient une atmosphère homogène autour de l'objet et réduit fortement le gauchissement, en particulier pour l'ABS et le nylon.
La géométrie compte aussi. Les objets volumineux ou aux angles vifs refroidissent de façon très inégale ; d'après un guide technique sur le warping, plus une pièce est massive, plus le gradient thermique le long de sa surface augmente le risque de soulèvement. Privilégier des transitions arrondies aide à mieux répartir les tensions.
Toutes ces approches n'exigent pas le même niveau de maîtrise. Le tableau ci-dessous les compare selon vos besoins.
Approche | Maîtrise requise | Risque de gauchissement | Idéale pour |
|---|---|---|---|
Impression maison en PLA | Débutant | Très faible | Projets simples et figurines |
Impression maison en ABS ou nylon | Avancée | Élevé sans caisson | Pièces techniques exigeantes |
Notre service d'impression 3D à la demande | Aucune (clé en main) | Maîtrisé par nos techniciens | Pièces fiables sans matériel ni réglages |
Pour une pièce critique en matériau difficile, confier la fabrication à des professionnels équipés d'imprimantes thermorégulées reste souvent la voie la plus sûre. C'est précisément ce que couvre notre service d'impression 3D à la demande.
Maîtriser le gauchissement, une compétence accessible
Le warping n'est pas une fatalité mais le signe d'un déséquilibre thermique. En combinant un environnement stable, un plateau chauffant bien réglé, une adhérence renforcée par un brim et un filament adapté à votre besoin, vous obtenez des pièces planes et dimensionnellement précises. La règle d'or reste la méthode : modifiez un seul paramètre à la fois, testez, puis ajustez. Commencez toujours par les solutions simples avant de recourir aux techniques avancées comme le caisson thermique ou les rubans haute température.
Passez à l'action avec Machine 3D
Vous luttez contre des pièces qui se déforment ou vous manquez du matériel adapté aux matériaux techniques ? Que vous soyez un particulier, un artisan ou une entreprise en France, il existe une solution à chaque niveau de projet, du simple réglage jusqu'à la production clé en main.
Chez Machine 3D, nous mettons à votre disposition plus de 30 matériaux et plus de 20 types d'imprimantes, un service d'impression 3D à la demande pour vos pièces sur mesure, ainsi que des formations certifiées Qualiopi et éligibles au CPF. Découvrez notre boutique d'imprimantes 3D et de consommables pour équiper votre atelier et produire des pièces fiables.
Questions fréquentes
C'est quoi le warping en impression 3D ?
C'est une déformation où les bords d'une pièce se soulèvent et se décollent du plateau. Elle résulte de la contraction du plastique pendant son refroidissement, qui crée des tensions internes. Les coins, qui concentrent ces contraintes, sont les premiers touchés.
Pourquoi l'ABS se déforme-t-il plus que le PLA ?
L'ABS possède un coefficient de retrait élevé, de 0,7 à 0,8 %, et s'imprime à haute température. L'écart avec l'air ambiant y est plus grand, donc la contraction plus violente. Le PLA, lui, se contracte très peu et gauchit rarement.
Quelle température de plateau contre le gauchissement ?
Réglez le plateau juste sous le point de ramollissement du filament. Comptez environ 50 à 60 °C pour le PLA et 90 à 110 °C pour l'ABS. Préchauffez toujours le plateau avant de lancer l'impression pour stabiliser la chaleur.
Le brim ou le raft, lequel choisir ?
Le brim, une bordure fine autour de la pièce, suffit dans la plupart des cas et se retire facilement. Le raft, un radeau de plusieurs couches, offre une meilleure accroche pour les pièces très sensibles, mais laisse des marques et allonge l'impression.
Faut-il forcément un caisson pour imprimer sans déformation ?
Pour le PLA, non : un plateau chauffant et un abri des courants d'air suffisent. Pour l'ABS, le nylon ou le polycarbonate, un caisson fermé devient quasi indispensable. Si vous n'êtes pas équipé, notre service d'impression 3D à la demande gère ces matériaux pour vous.


Commentaires