

Comparatif des technologies FDM, SLA et SLS en impression 3D

Résumé : Le FDM convient aux pièces fonctionnelles et aux prototypes polyvalents, la SLA aux détails fins et aux surfaces lisses, tandis que le SLS permet des géométries complexes sans supports dédiés. Le bon choix dépend de la pièce, du matériau, de la finition attendue, des efforts à supporter et du coût complet, post-traitement compris.
Une pièce fonctionnelle, une miniature riche en détails ou un lot de composants aux formes complexes : que cherchez-vous à produire ? Le procédé choisi influence les matériaux, la finition et les opérations après impression. Notre comparatif des technologies FDM, SLA et SLS aide à orienter ce choix à partir de l’usage de la pièce.
Les trois méthodes construisent un objet couche par couche, mais elles ne façonnent pas la matière de la même façon. En France, comme ailleurs, un prototype unique et une petite série n’imposent pas les mêmes priorités. Pour décider, comparez le résultat attendu, les contraintes de fabrication et le travail nécessaire une fois l’impression terminée.
FDM, SLA et SLS : comment chaque procédé forme la pièce ?
La différence commence par la matière première. Comprendre ce point permet d’anticiper les formes possibles, l’état de surface et les étapes de finition.
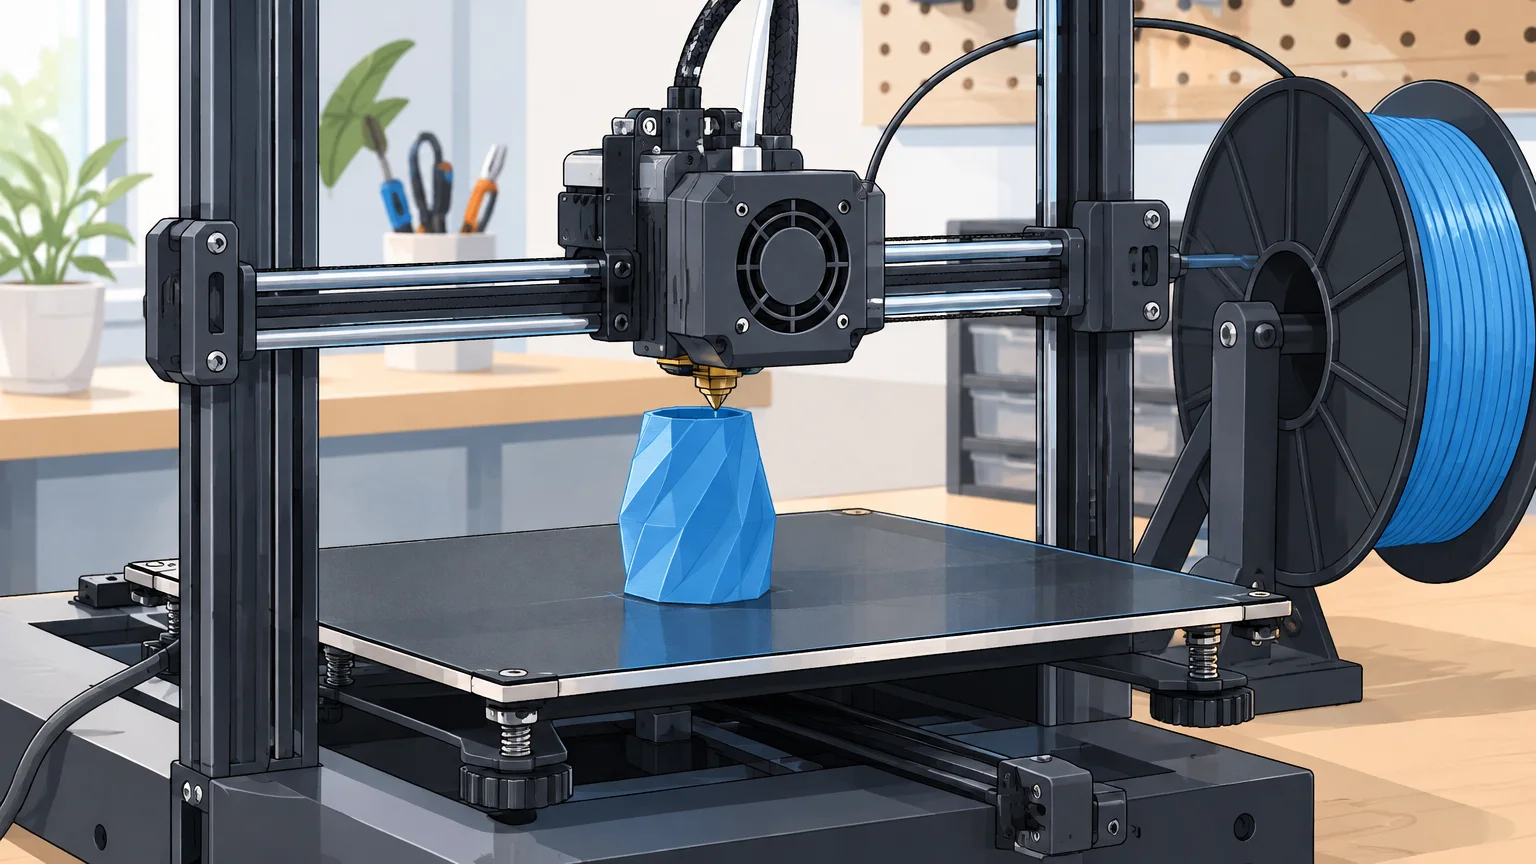
FDM : une buse chauffe un filament thermoplastique et le dépose en lignes successives. La pièce se forme sur un plateau, avec des supports imprimés lorsqu’une partie de la géométrie en a besoin.
SLA : un laser ultraviolet polymérise une résine liquide couche après couche. La pièce est généralement retirée de ses supports, lavée, puis post-polymérisée selon les consignes du matériau.
SLS : un laser fritte sélectivement une poudre, souvent polymère. La poudre non frittée entoure la pièce pendant l’impression et la soutient, ce qui facilite la fabrication de certaines géométries complexes.
Le terme « impression résine » recouvre plusieurs procédés. Ici, SLA désigne la stéréolithographie par laser, et non toutes les machines qui durcissent une résine avec un écran ou un projecteur. Pour replacer ces méthodes parmi les différents types de technologies d’impression 3D, partez du principe de fabrication plutôt que du seul nom commercial d’une machine.
Un détail fin exige-t-il toujours la SLA ?
Imaginez deux pièces de même forme : un boîtier destiné à être manipulé et une petite figurine aux reliefs délicats. Le boîtier peut tolérer des lignes de couches visibles, alors que les détails de la figurine appellent une surface plus fine. La SLA est souvent choisie pour ce type de rendu, mais la précision dépend aussi de la machine, du matériau, de l’orientation et des réglages.
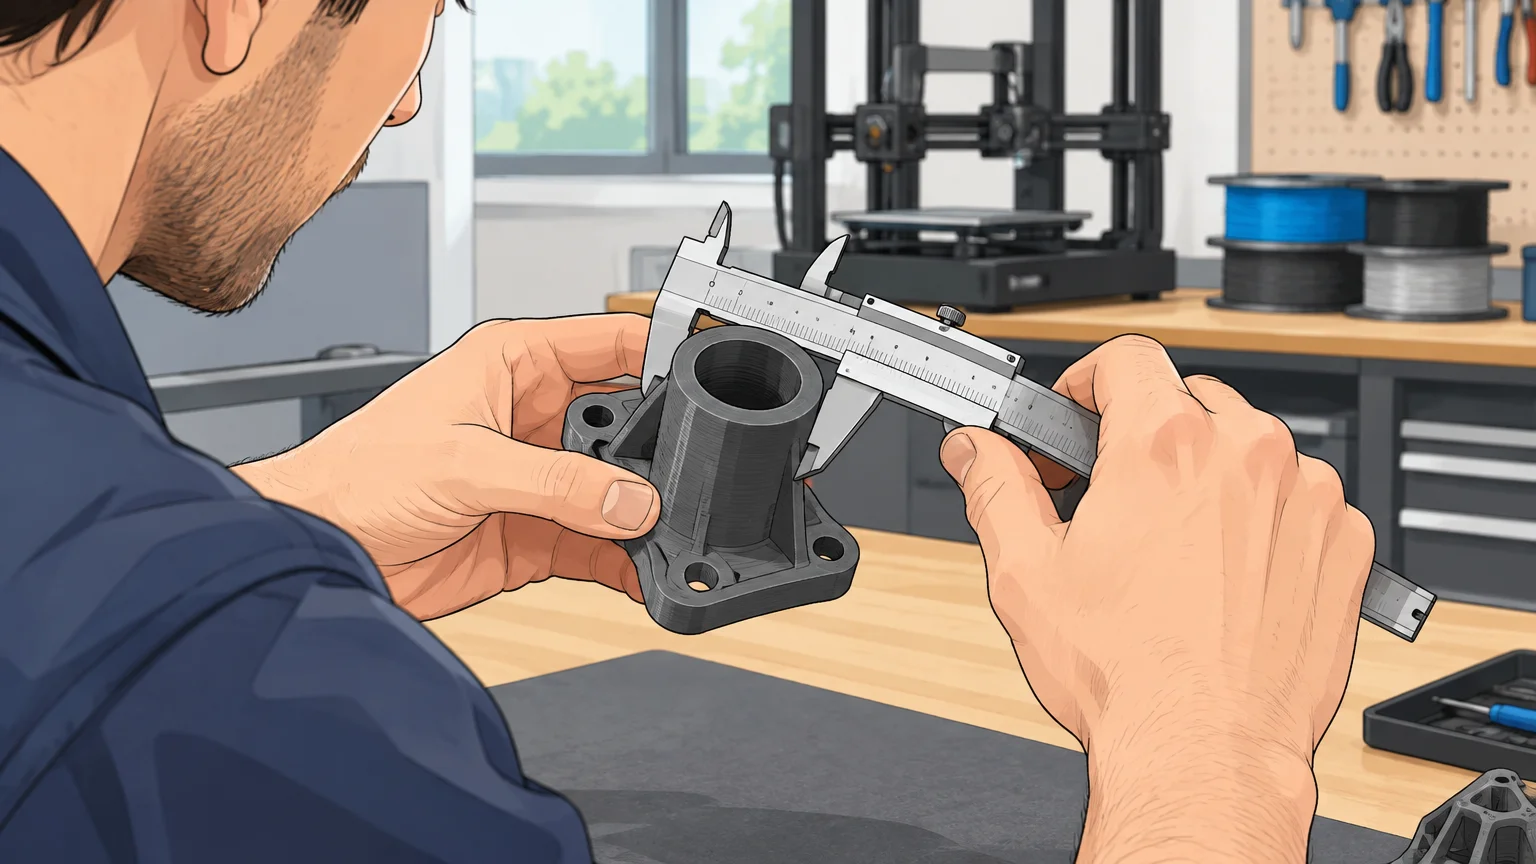
Une étude comparative expérimentale publiée en 2025 a mesuré, dans les configurations et sur les éprouvettes évaluées, une tolérance dimensionnelle d’environ ±0,05 mm en SLA et de ±0,15 à ±0,20 mm en FDM. Ces valeurs décrivent les résultats de cet essai, pas une tolérance garantie pour toutes les machines. Elles donnent néanmoins un repère pour comprendre pourquoi il faut vérifier les cotes critiques sur un prototype réel. L’étude comparative expérimentale examinait également la surface et les propriétés mécaniques.
La résolution n’est pas le seul critère. Un détail très fin ne rend pas automatiquement une pièce plus résistante, et une valeur de couche ne décrit pas à elle seule la précision dimensionnelle. Si une cote doit s’ajuster avec une autre pièce, imprimez un échantillon représentatif et contrôlez son ajustement avant de lancer le reste.
Quel matériau correspond aux contraintes de la pièce ?
Commencez par l’environnement d’utilisation : la pièce sera-t-elle décorative, flexible, soumise à des efforts ou exposée à la chaleur ? En FDM, les filaments courants comprennent le PLA, le PETG, l’ABS, l’ASA et le TPU. Leur emploi dépend des capacités de l’imprimante et des propriétés recherchées. Une pièce FDM peut aussi présenter une résistance différente selon l’orientation des couches.
En SLA, la résine doit être sélectionnée selon son usage et ses propriétés déclarées. Les résines ne se substituent pas librement les unes aux autres : certaines privilégient l’aspect, d’autres des caractéristiques particulières. Le lavage et la post-polymérisation font partie du processus, et les consignes du fabricant comptent pour obtenir le résultat attendu.
En SLS, les poudres de polyamide comme le PA12 ou le PA11 sont courantes, tandis que d’autres matériaux dépendent de l’équipement et de la filière. La poudre environnante permet de réaliser des formes imbriquées ou des pièces avec des géométries difficiles à soutenir autrement. Le choix d’un matériau doit toutefois suivre les contraintes de la pièce, et non une idée générale selon laquelle un procédé serait toujours plus résistant. Pour approfondir un cas où le détail et le choix de résine comptent, consultez aussi nos différences entre les technologies FDM et SLA.
Que reste-t-il à faire après l’impression ?
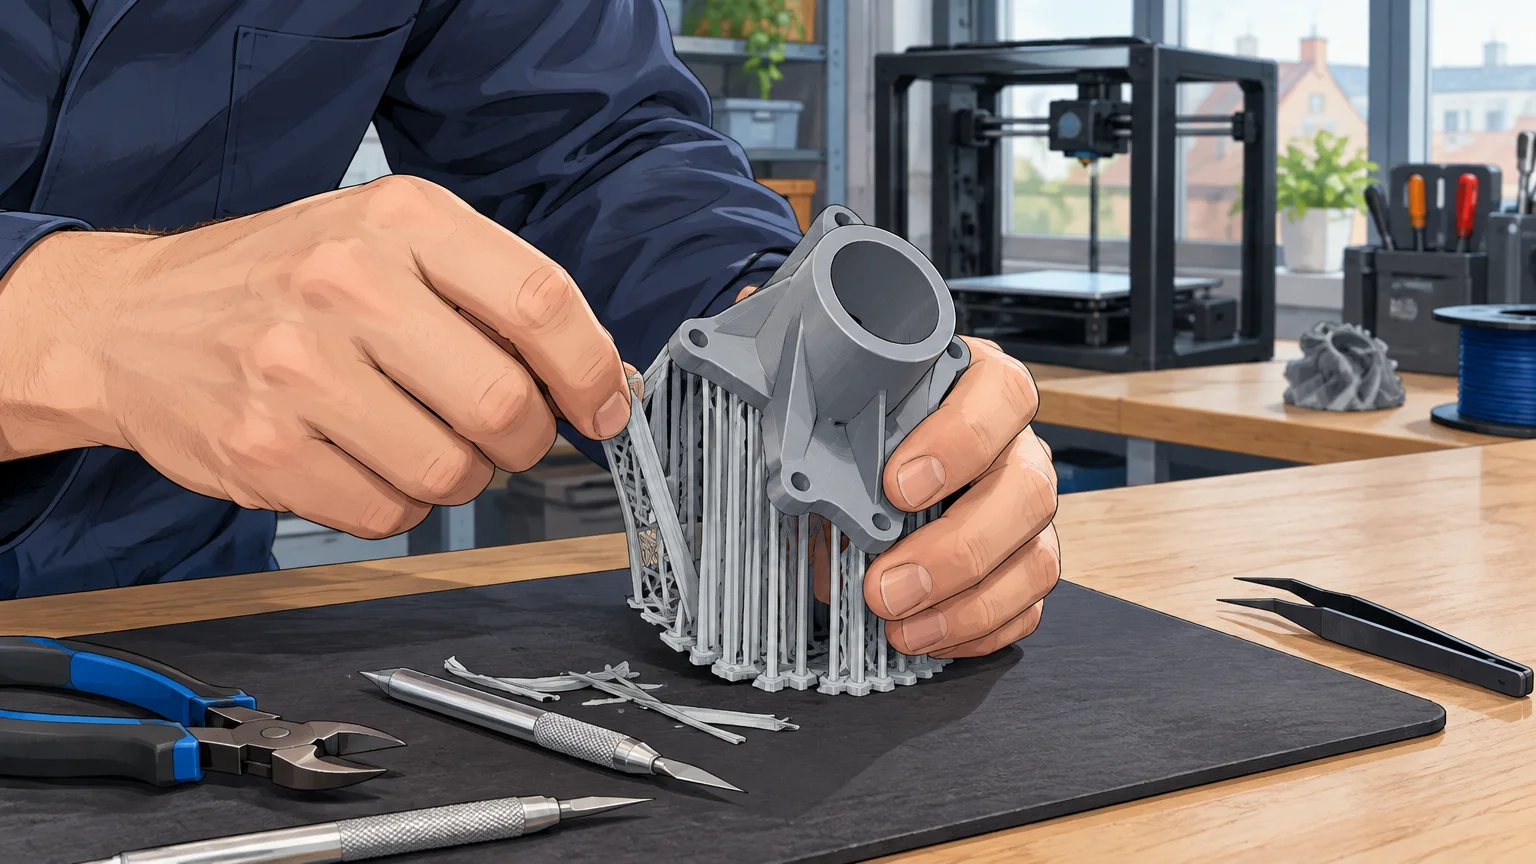
Une pièce qui vient de sortir de la machine n’est pas nécessairement prête à l’emploi. En FDM, il faut parfois retirer les supports, ébarber certaines zones ou poncer la surface. En SLA, le traitement comprend généralement le retrait des supports, le lavage et la post-polymérisation. En SLS, il faut dégager la pièce de la poudre, puis nettoyer sa surface ; le refroidissement et la gestion de la poudre font aussi partie du flux de travail.
Ces étapes influencent le temps, l’équipement et l’espace nécessaires. Elles comptent particulièrement si vous produisez plusieurs pièces ou manipulez des matériaux sensibles. Une évaluation publiée en 2017 par l’agence danoise pour la protection de l’environnement portait sur des matériaux imprimés sélectionnés en FDM, SLA et SLS. Cette portée rappelle qu’il convient de tenir compte du matériau et des conditions de manipulation propres à chaque processus, plutôt que de supposer que toutes les imprimantes présentent les mêmes enjeux. Consultez l’évaluation chimique danoise pour connaître le périmètre de cette étude.
Avant un essai, lisez les fiches de sécurité des produits concernés et suivez les consignes de la machine et du matériau. Pour la résine, organisez le lavage et la gestion des résidus. Pour la poudre, prévoyez une méthode de dépoudrage adaptée. Ces opérations font partie du choix de technologie, au même titre que la fabrication elle-même.
Comment choisir sans comparer seulement le prix ?
Commencez par définir la pièce et son usage, puis comparez le coût complet. Celui-ci comprend le matériau, le temps de préparation, les supports éventuels, la finition et les essais nécessaires. Une machine accessible à l’achat n’est pas automatiquement la solution la moins coûteuse si chaque pièce demande beaucoup de travail après impression.
Pour un prototype fonctionnel courant et des géométries accessibles, le FDM est un point de départ pratique. Pour une pièce visuelle détaillée, la SLA répond mieux à une priorité de finesse, à condition d’intégrer le lavage et la polymérisation. Pour des formes complexes ou des pièces imbriquées, le SLS évite les supports imprimés habituels, mais implique la gestion de poudre et un processus de fabrication adapté.
Dans son rapport publié en 2026 sur la fabrication additive photopolymère, le NIST souligne l’importance des méthodes de mesure et de la standardisation pour faire progresser les applications. Pour votre projet, cela renforce l’intérêt de valider les cotes, les propriétés et les étapes de post-traitement sur la combinaison précise de machine et de matériau retenue. Le rapport NIST publié en 2026 concerne la fabrication photopolymère et ne constitue pas un classement des trois technologies.
En pratique, posez-vous ces trois questions avant de choisir :
La priorité est-elle une pièce fonctionnelle polyvalente, des détails fins ou une géométrie complexe ?
Quel matériau répond aux contraintes réelles d’utilisation et aux capacités de fabrication disponibles ?
Quel temps et quel équipement seront nécessaires pour terminer et contrôler la pièce ?
Retenir le bon procédé pour votre pièce
Le FDM répond aux besoins polyvalents et fonctionnels, la SLA privilégie la finesse des détails, et le SLS facilite certaines formes complexes sans supports imprimés. Pour choisir, partez des contraintes de la pièce, vérifiez les propriétés du matériau, puis intégrez la finition et les moyens de contrôle dans le coût complet. Un essai sur une géométrie représentative permet de confirmer les choix avant de produire davantage.
Échangez autour de votre projet d’impression 3D
Le procédé pertinent dépend autant de la pièce que des conditions de fabrication et de finition. Si vous hésitez entre plusieurs pistes, vous pouvez préciser votre besoin, vos contraintes et le résultat attendu avant de retenir une méthode. Notre site partage l’expérience du créateur et des contenus consacrés aux imprimantes, aux matériaux et à l’optimisation des processus.
Pour poursuivre votre démarche, consultez la page dédiée au service d’impression 3D, puis contactez-nous pour échanger sur votre projet ou une éventuelle collaboration. Les informations que vous apporterez sur la géométrie, l’usage prévu et les finitions recherchées faciliteront la discussion. Notre communauté permet également de partager des commentaires et des suggestions autour de l’impression 3D.
Questions fréquemment posées
Quelle technologie choisir pour une pièce fonctionnelle ?
Le FDM est souvent un bon point de départ pour une pièce fonctionnelle courante, si le matériau et l’orientation conviennent aux efforts prévus. Pour une géométrie complexe ou un lot de pièces imbriquées, examinez aussi le SLS.
La SLA est-elle toujours plus précise que le FDM ?
La SLA permet généralement de reproduire des détails fins et des surfaces lisses. La précision dimensionnelle réelle dépend toutefois de la machine, du matériau, de l’orientation et des réglages.
Pourquoi le SLS peut-il produire des formes sans supports imprimés ?
La poudre non frittée entoure la pièce pendant l’impression et la soutient. Il reste nécessaire de la dégager et de nettoyer la pièce après fabrication.
Quel procédé demande le plus de post-traitement ?
Les opérations ne sont pas identiques : la SLA demande généralement lavage et post-polymérisation, tandis que le SLS implique dépoudrage et nettoyage. Le FDM demande parfois le retrait de supports ou une finition de surface.
Où trouver des conseils pour comparer ces procédés ?
Sur notre site, nos articles éditoriaux présentent les technologies, les imprimantes et les matériaux utilisés en impression 3D. Vous pouvez aussi échanger avec notre communauté et nous contacter pour suggérer une collaboration.
Commentaires