

Éviter les problèmes de filament quand on débute : le guide

Résumé : Pour éviter les échecs de filament en débutant, séchez chaque bobine avant impression, choisissez un PLA de qualité au diamètre régulier, réglez température et rétraction avec méthode, puis stockez vos consommables au sec. La plupart des ratés viennent de l'humidité ou d'un déroulement bloqué, pas de la machine. Un diagnostic par symptôme règle l'essentiel.
Près d'une impression ratée sur deux trouve son origine dans le filament, pas dans la machine ni dans le slicer. Pourtant, le réflexe du débutant consiste souvent à modifier ses réglages en premier, ce qui ne résout rien si le souci vient de la matière. Éviter les problèmes de filament dès vos premières impressions repose sur trois gestes simples : sécher, bien choisir, bien stocker. Pour la première étape, appuyez-vous sur notre guide pour bien sécher le PLA.
Savoir comment éviter les problèmes de filament quand on débute vous fait gagner des heures et des bobines. Le sujet n'a rien d'anecdotique : selon Mordor Intelligence, le marché mondial du filament d'impression 3D est estimé à 1,28 milliard de dollars en 2026, avec une croissance annuelle proche de 20 %. Chaque bobine gâchée représente donc une perte directe, pour les particuliers comme pour les entreprises françaises.
Pourquoi le filament fait échouer tant de débutants
Le premier réflexe utile n'est pas de changer un réglage, mais de poser un diagnostic. Un défaut visible ou sonore renvoie presque toujours à une cause précise. Claquements à la buse, fils fins entre les parois, surface granuleuse : chaque symptôme a sa signature.
Deux questions écartent les causes les plus fréquentes en une minute. Votre filament est-il sec ? Se déroule-t-il librement depuis la bobine ? Si la réponse est oui aux deux, alors seulement vous investiguez la température et la rétraction, un paramètre à la fois. Cette discipline évite de multiplier les changements et de brouiller vos résultats.
L'humidité, l'ennemi numéro un de vos bobines
La plupart des plastiques d'impression sont hygroscopiques : ils absorbent l'eau de l'air en quelques heures. Un filament gorgé d'humidité devient cassant et coule mal en fusion. Résultat : crépitements, stringing, sous-extrusion et surfaces rugueuses.
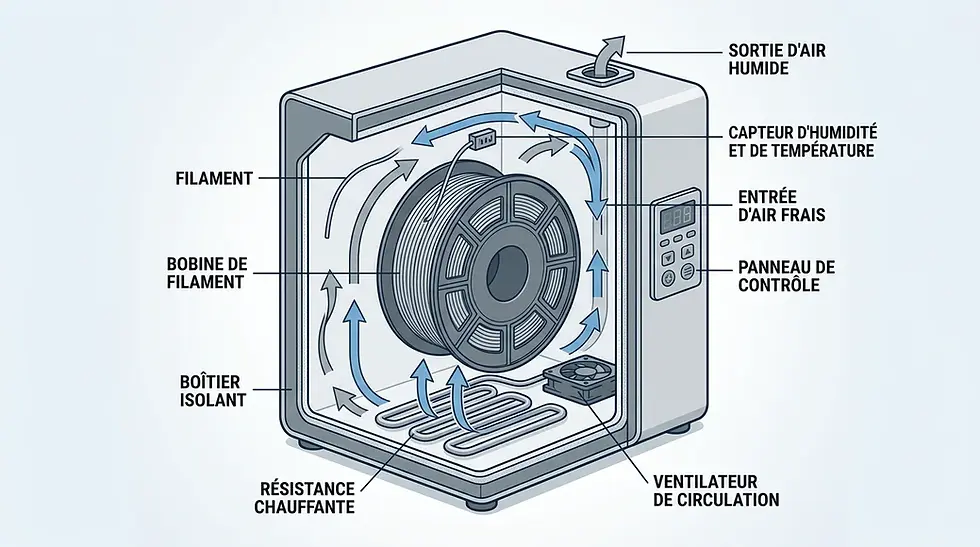
Un test simple : pliez dix centimètres de filament. S'il casse net sans fléchir, il est probablement humide. La solution consiste à sécher la bobine à la bonne température, autour de 45 à 55 °C pour le PLA, pendant quatre à six heures. Ensuite, imprimez rapidement ou stockez au sec. Ne modifiez jamais vos réglages avant d'avoir écarté cette cause.
Bien choisir son filament dès la première bobine
Un filament bon marché au diamètre irrégulier crée des zones de sous-extrusion, quels que soient vos réglages. Visez des marques sérieuses affichant une tolérance de diamètre serrée, souvent à plus ou moins 0,02 mm. Pour débuter, le PLA reste le choix le plus tolérant : basse température, peu de warping, bonne adhérence. Selon Grand View Research, le PLA représentait 38,6 % du marché des filaments par matériau en 2025, ce qui confirme son statut de porte d'entrée.
Pour ne pas vous tromper de référence, suivez notre méthode pour choisir le bon filament PLA de débutant. Le matériel compte aussi : une machine bien conçue pardonne davantage les erreurs. Si vous équipez encore votre atelier, jetez un œil à l'imprimante 3D Snapmaker U1 à prix accessible chez LV3D pour partir sur une base fiable.
Régler température et rétraction sans se tromper
Le stringing et la sous-extrusion dépendent souvent de la température. Trop chaud, le filament coule pendant les déplacements. Trop froid, il ne fond pas et bloque l'extrudeur. Ajustez par paliers de 5 °C et observez le résultat avant de changer autre chose.
La rétraction, ce léger retrait du filament lors des déplacements, réduit les fils parasites. Augmentez sa distance et sa vitesse progressivement dans votre slicer. Le marché de consommables grossit vite, ce qui multiplie les profils disponibles : selon Fortune Business Insights, il est passé de 2,51 milliards de dollars en 2025 à 2,88 milliards en 2026. Pour caler vos valeurs par matériau, appuyez-vous sur notre guide pour régler la température d'impression.
Garantir un déroulement fluide de la bobine
Un blocage sur la bobine imite parfaitement un bouchage de buse. Le filament n'avance plus, l'extrudeur claque, et la pièce échoue en cours de route. Souvent, un brin s'est croisé sous un autre lors d'une rétraction ou d'une manipulation.
Avant de démonter quoi que ce soit, vérifiez que la bobine tourne librement. Un support à roulements et un guide-fil limitent fortement ces incidents. Sur une bobine problématique, déroulez deux à trois mètres puis réenroulez à la main. Ce geste résout beaucoup d'échecs attribués à tort à la machine.
Éviter et déboucher une buse obstruée
Un bouchage partiel réduit le débit sans l'arrêter, ce qui trompe les débutants. La cause la plus fréquente : du filament carbonisé après un long séjour à chaud sans extrusion, ou un changement de matériau mal purgé. Ne laissez jamais la buse à température de fusion sans imprimer.
La méthode la plus sûre reste le cold pull, ou tirage à froid. Vous chauffez, chargez du filament propre, laissez refroidir vers 90 °C pour le PLA, puis tirez fermement. Les résidus ressortent collés au brin. Répétez jusqu'à obtenir un filament net. Purgez toujours la buse lors d'un changement de matériau.
Stocker, entretenir et se former pour durer
Un bon stockage prévient la plupart des problèmes traités plus haut. Rangez vos bobines dans une boîte hermétique avec des sachets déshydratants. Évitez les endroits froids comme un garage : un filament sorti du froid se tempère 30 minutes avant impression. Pour approfondir les bases des matériaux, consultez notre dossier complet sur le filament d'impression 3D.
La montée en compétence fait le reste. La filière française est mûre : selon une étude Xerfi, le marché national de l'impression 3D est évalué entre 600 et 800 millions d'euros. Se former réduit la courbe d'apprentissage. Si vous cherchez à investir dans une machine fiable, acheter la Snapmaker U1 au bon prix pour débuter sereinement reste une piste crédible sur le marché français.
L'essentiel pour débuter sans échec en France
Retenez la hiérarchie : vérifiez d'abord l'humidité, puis le déroulement de la bobine, ensuite seulement la température et la rétraction. Cette méthode de diagnostic par symptôme vous évite de tâtonner. En pratiquant la prévention des problèmes de filament dès le départ, vous transformez vos premières impressions en réussites régulières. Un filament sec, de qualité et bien stocké résout à lui seul la majorité des ratés que rencontrent les débutants.
Passez à l'action avec Machine 3D
Vous savez désormais repérer et corriger les défauts liés au filament. La prochaine étape consiste à partir sur des consommables fiables, au bon diamètre et bien conditionnés, pour ne plus subir l'humidité ni les irrégularités de matière. C'est précisément ce qui distingue une impression réussie d'une bobine gâchée.
Nous mettons à votre disposition plus de 30 matériaux sélectionnés pour la fabrication additive, avec un stock pensé pour le marché français. Découvrez notre magasin de filament 3D pour équiper vos projets avec des consommables adaptés à chaque usage, du prototypage à la production de petites séries.
Questions fréquentes
Comment savoir rapidement si mon filament est humide ?
Pliez un morceau de dix centimètres entre vos doigts : s'il casse net sans fléchir, il est probablement humide. Vous pouvez aussi extruder lentement quelques centimètres et écouter. Des claquements ou des bulles à la buse confirment la présence d'eau.
Quel filament choisir quand on débute ?
Le PLA reste le plus tolérant : basse température, faible warping et bonne adhérence au plateau. Privilégiez une marque avec une tolérance de diamètre serrée. Notre catalogue de consommables Machine 3D propose des références adaptées aux premiers projets.
Faut-il vraiment sécher une bobine neuve ?
Souvent oui, car le filament peut avoir absorbé de l'humidité pendant le transport ou le stockage. Un cycle de séchage de quatre à six heures pour le PLA suffit dans la plupart des cas. Ce geste préventif écarte de nombreux défauts.
Mon extrudeur claque, est-ce forcément un bouchage ?
Pas nécessairement. Un blocage de la bobine ou un filament humide produit les mêmes claquements qu'un bouchage partiel. Vérifiez d'abord le déroulement et l'état du filament avant de tenter un cold pull ou de démonter la buse.
Comment stocker mon filament entre deux impressions ?
Placez chaque bobine dans une boîte hermétique avec des sachets déshydratants. Évitez les pièces froides ou humides comme un garage. Un filament conservé au sec garde ses propriétés bien plus longtemps et vous épargne des séchages répétés.


Commentaires