

Imprimante 3D : pourquoi le filament casse et comment agir

Résumé : Lorsque le filament casse dans votre imprimante 3D, commencez par vérifier son état, son stockage et le déroulement de la bobine. Un filament devenu cassant, un nœud, une buse partiellement bouchée ou une pression excessive de l’extrudeur sont les causes les plus fréquentes. Un diagnostic méthodique permet généralement de relancer l’impression sans changer toute la machine.
Si vous avez tapé « imprimante 3d filament qui casse », vous cherchez probablement une action immédiate, pas une explication abstraite. Examinez d’abord la zone de rupture, puis contrôlez la bobine, le trajet du filament et l’extrudeur. Si cet incident révèle des difficultés plus générales, vous pouvez aussi faire une formation à l’impression 3D chez LV3D avec votre CPF pour consolider vos bases techniques.
Le problème vient souvent d’un filament fragilisé par l’humidité, le vieillissement ou une mauvaise manipulation. Les matériaux FFF absorbent plus ou moins facilement l’eau de l’air, ce qui peut perturber leur comportement à chaud, comme le rappelle la documentation Prusa. Pourtant, une casse ne signifie pas toujours que la bobine est à jeter. Une méthode de contrôle permet de distinguer le matériau, la mécanique et les réglages.
Pourquoi le filament casse-t-il dans votre imprimante 3D ?
Un filament casse lorsqu’il ne supporte plus les contraintes imposées par son passage vers la buse. Ces contraintes peuvent venir de la bobine, d’un guide trop fermé, d’un extrudeur trop serré ou d’une résistance anormale dans la tête d’impression.
La première cause à vérifier reste la fragilité du filament. Un matériau qui se plie difficilement et casse net entre vos doigts a probablement perdu sa souplesse. L’humidité joue un rôle important, surtout avec le PLA, le nylon et certains mélanges techniques. Une étude publiée dans PubMed a notamment observé, en 2023, une baisse de 20 % de la résistance en traction et une hausse de 50 % de l’indice de fluidité sur un PLA exposé à l’humidité.
L’âge du filament peut également intervenir. Une bobine ouverte depuis longtemps, exposée à l’air, à la chaleur ou aux rayons ultraviolets, peut devenir cassante même si elle semble visuellement propre. La couleur et la surface ne suffisent donc pas pour juger son état.
La casse peut aussi être mécanique. Une bobine mal enroulée crée une tension lorsque le filament se déroule. Un croisement ou un nœud force alors l’extrudeur à tirer davantage. Le filament casse parfois loin de la machine, simplement parce que la bobine ne tourne plus librement.
Enfin, une buse partiellement obstruée augmente la pression dans le conduit. L’extrudeur pousse alors plus fort, ses dents marquent le filament et une zone affaiblie finit par rompre. Pour approfondir les causes liées au matériau, consultez notre article pour prévenir la casse du filament PLA.
Comment localiser rapidement la zone de rupture ?
Observez précisément l’endroit où le filament s’est rompu. Cette simple vérification vous évite de modifier plusieurs paramètres en même temps et vous aide à cibler la bonne intervention.
Rupture près de la bobine : recherchez un nœud, un croisement ou une forte résistance au déroulement.
Rupture dans le tube de guidage : contrôlez les courbures, les frottements et l’état du tube PTFE ou Bowden.
Rupture dans l’extrudeur : vérifiez la pression du galet, l’état de la roue dentée et la présence de poussière de filament.
Filament broyé : l’extrudeur force probablement contre une buse obstruée ou une température insuffisante.
Filament cassant avant chargement : suspectez d’abord l’humidité, l’âge ou une dégradation du matériau.
Vous pouvez effectuer un test simple en prélevant une dizaine de centimètres de filament. Pliez-le progressivement, sans le tordre. Un filament sain présente généralement une certaine flexion avant la rupture. Un filament dégradé casse brutalement, mais ce test ne permet pas à lui seul de prouver que l’humidité est la cause.
Examinez aussi la surface de la cassure. Une fracture nette et mate évoque une fragilité générale. Une zone aplatie ou profondément marquée indique plutôt une pression excessive de l’extrudeur. Des traces régulières de dents peuvent révéler un patinage avant la rupture.
Que faire lorsque la bobine ou l’humidité est responsable ?
Commencez par libérer le filament et inspecter toute la bobine. Vérifiez qu’il se déroule sans à-coup, que son extrémité reste maintenue dans un trou latéral et qu’aucun croisement ne bloque la rotation. Ne tirez pas brutalement sur un nœud, car cette contrainte peut créer une faiblesse durable.
Si le filament casse facilement à froid, mettez la bobine de côté et comparez-la avec une bobine récente du même matériau. Cette comparaison est utile pour séparer un problème de stockage d’un problème propre à l’imprimante.
Le séchage peut restaurer un comportement plus régulier, mais il doit respecter les recommandations du fabricant. Le PLA se sèche généralement à basse température, tandis que le nylon demande souvent davantage de précautions. Une température excessive peut ramollir la bobine, déformer ses spires ou modifier ses propriétés.
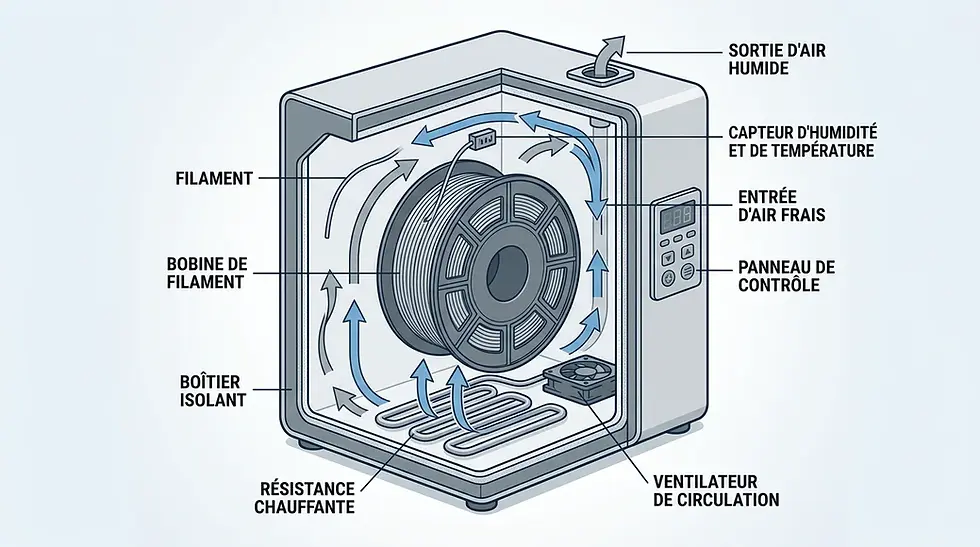
Après séchage, conservez la bobine dans une boîte hermétique avec un agent dessicant. Laissez le filament dans cet environnement pendant les périodes d’inutilisation, surtout si votre atelier est humide. En France, les conditions varient fortement entre une pièce chauffée en hiver, un garage et un espace peu ventilé.
La sensibilité dépend du polymère et de sa formulation. Une publication scientifique accessible via la revue PMC montre que les matériaux testés ne réagissent pas tous de la même manière à l’humidité. Vous devez donc éviter d’appliquer automatiquement le même temps de séchage à chaque filament.
Pour aller plus loin sur le stockage et les signes de dégradation, vous pouvez consulter notre article sur l’humidité du filament PLA. Si le filament reste cassant après un séchage adapté, remplacez-le pour vérifier que la machine n’est pas la seule responsable.
Quand l’extrudeur, la buse ou le tube provoquent-ils la casse ?
Un filament neuf peut casser si le chemin d’extrusion oppose trop de résistance. Commencez par retirer les morceaux présents dans l’extrudeur et dans le tube de guidage. Travaillez machine froide pour les éléments accessibles, puis respectez les procédures du fabricant si une pièce chaude doit être démontée.
Contrôlez la roue dentée de l’extrudeur. Ses dents doivent accrocher le filament sans le creuser profondément. Une pression trop forte peut l’aplatir et réduire son diamètre. Une pression trop faible provoque au contraire un patinage, une extrusion irrégulière et une accumulation de poussière.
Inspectez ensuite le tube PTFE ou Bowden. Une extrémité déformée, un tube trop court ou une courbure serrée augmentent les frottements. Le filament doit pouvoir avancer et reculer sans point dur, notamment pendant les rétractions.
La buse mérite une attention particulière si vous entendez des claquements au niveau de l’extrudeur. Une obstruction partielle peut être causée par un résidu, un changement de matériau mal purgé ou une température trop basse. Effectuez une purge contrôlée, puis un nettoyage adapté à votre modèle d’imprimante.
Une température insuffisante empêche le filament de fondre correctement. L’extrudeur force alors contre une matière trop visqueuse. À l’inverse, une température excessive peut favoriser la dégradation du matériau ou la remontée de chaleur dans la zone froide. Pour structurer votre diagnostic, appuyez-vous sur notre guide pour résoudre les problèmes d’impression avec du filament 3D.
Quels réglages vérifier avant de relancer l’impression ?
Une fois la bobine et la mécanique contrôlées, vérifiez les paramètres d’impression. Ne changez pas tout simultanément. Modifiez un seul réglage, imprimez une courte pièce de test et observez le résultat.
Commencez par la température de buse. Si elle est trop basse, la pression augmente dans la buse et l’extrudeur peut sauter ou broyer le filament. Augmentez progressivement la température, par petits paliers, en restant dans la plage recommandée pour le matériau.
Réduisez ensuite la vitesse d’impression si la casse intervient pendant les accélérations ou les changements de direction. Une vitesse excessive peut accentuer les à-coups, surtout lorsque la bobine oppose déjà une légère résistance.
La rétraction peut aussi fragiliser le filament. Une distance ou une vitesse trop élevée multiplie les mouvements de va-et-vient dans la zone chaude. Cette contrainte devient problématique lorsque le filament est déjà humide, marqué ou partiellement ramolli.
Vérifiez également le refroidissement de la tête. Le ventilateur du dissipateur thermique doit fonctionner correctement pour limiter la remontée de chaleur. Si le filament ramollit trop haut dans le conduit, il peut former un bouchon et casser avant d’atteindre la buse.
Enfin, contrôlez le débit et le diamètre indiqués dans le trancheur. Une valeur inadaptée peut créer une pression inutile. Si vous utilisez plusieurs profils, repartez d’un profil standard correspondant au matériau et au diamètre réel de votre bobine.
Lorsque la rupture s’accompagne d’un défaut d’alimentation, notre article pour résoudre un problème d’extrusion peut vous aider à organiser les contrôles dans le bon ordre.
Comment éviter qu’un filament casse à nouveau ?
La prévention repose sur une routine simple. Avant chaque impression longue, vérifiez que la bobine tourne librement, que l’extrémité est correctement maintenue et que le filament ne présente pas de fissures visibles.
Stockez les bobines ouvertes dans une boîte étanche. Ajoutez un dessicant adapté et remplacez-le lorsqu’il est saturé. Notez la date d’ouverture sur la bobine afin d’identifier plus facilement les matériaux qui vieillissent mal dans votre environnement.
Nettoyez régulièrement la roue d’entraînement et retirez les copeaux accumulés autour de l’extrudeur. Vérifiez le ventilateur de la tête, l’état du tube de guidage et la fixation de la buse. Un entretien léger, effectué régulièrement, réduit les efforts imposés au filament.
Évitez aussi de laisser une bobine se dérouler librement sur une surface irrégulière. Un support stable et correctement aligné limite les variations de tension. Le trajet entre la bobine et l’extrudeur doit rester fluide, sans angle brutal.
Une étude publiée en 2026 s’intéresse à la récupération des propriétés d’un PLA vieilli grâce à un traitement thermique doux. Ces travaux montrent l’intérêt scientifique du séchage et du vieillissement, mais ils ne remplacent pas les consignes du fabricant et ne justifient pas l’utilisation d’un four domestique sans contrôle précis.
Pour vos impressions professionnelles ou vos séries longues, testez chaque nouvelle bobine sur une petite pièce. Cette étape vous permet de valider le diamètre, la température, la rétraction et le comportement du matériau avant de lancer une fabrication importante.
Retrouvez une extrusion fiable et régulière
Lorsque votre filament casse, ne remplacez pas immédiatement l’imprimante. Commencez par examiner la bobine, recherchez l’humidité et vérifiez le déroulement. Contrôlez ensuite l’extrudeur, le tube, la buse et la température. Cette progression vous aide à distinguer un filament devenu cassant d’un problème mécanique ou d’un mauvais réglage. En procédant étape par étape, vous augmentez vos chances de relancer rapidement une impression propre et stable.
Passez à l'action avec Machine 3D
Une casse répétée vous fait perdre du temps et complique vos projets d’impression 3D. Pour progresser, vous avez besoin de repères clairs sur les matériaux, le stockage, l’extrusion et les réglages. Nous mettons ces sujets à disposition à travers nos contenus éditoriaux et notre partage d’expérience autour de l’impression 3D.
Avant de choisir une nouvelle bobine, vérifiez le matériau, le diamètre, les conditions de stockage et l’usage prévu. Vous pouvez consulter acheter du filament pour imprimante 3D afin de mieux cadrer votre recherche et de comparer les critères utiles à votre machine.
Questions fréquentes
Pourquoi le filament PLA casse-t-il facilement ?
Le PLA peut devenir cassant après une exposition prolongée à l’humidité, à la chaleur ou aux variations de température. Une bobine ancienne, mal stockée ou déjà fragilisée peut casser avant même d’entrer dans l’extrudeur.
Comment savoir si le filament est humide ?
Un filament humide peut casser net lorsqu’il est plié et produire des claquements pendant l’extrusion. Vous pouvez aussi observer des bulles, une surface irrégulière ou un débit instable, mais ces signes doivent être interprétés avec les autres contrôles.
Une buse bouchée peut-elle casser le filament ?
Oui, une buse partiellement bouchée augmente la pression nécessaire pour faire avancer la matière. L’extrudeur force, marque le filament et peut finir par le rompre ou le broyer.
Faut-il jeter une bobine dont le filament casse ?
Pas systématiquement. Séchez-la selon les recommandations du fabricant, vérifiez son déroulement et comparez-la avec une bobine récente. Si elle reste cassante après ces contrôles, son remplacement devient souvent la solution la plus fiable.
Quel entretien évite les ruptures pendant l’impression ?
Nettoyez la roue dentée de l’extrudeur, contrôlez le tube de guidage, vérifiez le ventilateur de la tête et purgez régulièrement la buse. Notre ligne éditoriale s’appuie aussi sur des contenus pratiques pour vous aider à optimiser progressivement votre processus d’impression.


Commentaires