
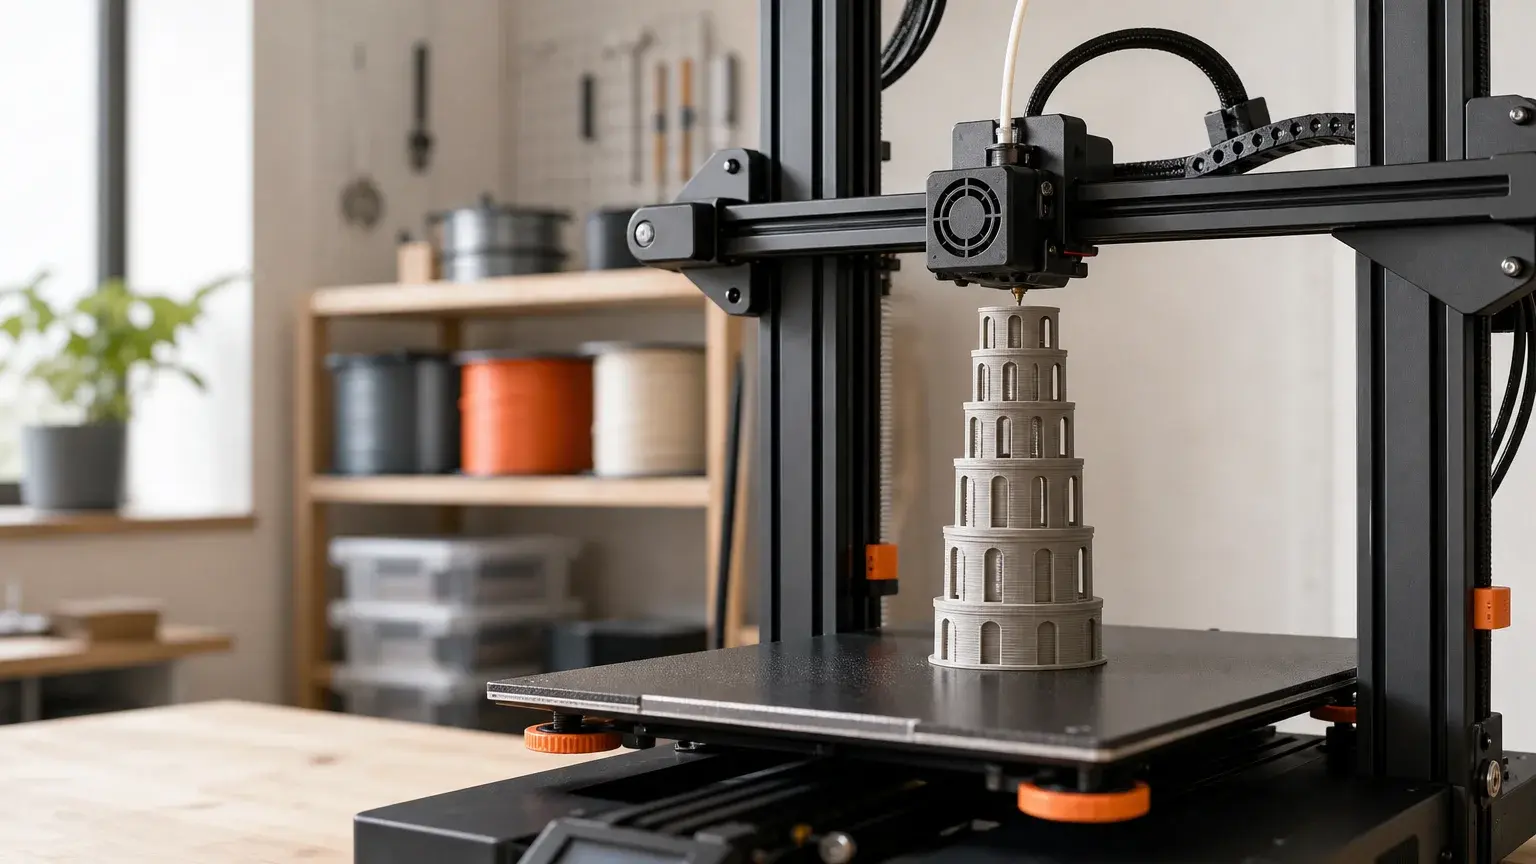
Temp tower impression 3D : guide complet de calibration

Résumé : Une temp tower impression 3D vous aide à déterminer la température de buse adaptée à chaque filament. Vous imprimez plusieurs paliers, puis vous comparez les fils, les ponts, les surplombs, la finition et l’adhérence des couches. Cette méthode réduit les essais inutiles et fournit une base fiable avant les autres calibrations.
Pourquoi continuer à modifier la température au hasard lorsque quelques paliers peuvent vous montrer le comportement réel de votre filament ? La temp tower impression 3D, aussi appelée tour de température, vous permet de comparer plusieurs températures dans une seule pièce. Si vous souhaitez renforcer vos bases, vous pouvez aussi suivre une formation 3D certifiée pour progresser avec une méthode structurée.
Chaque bobine réagit selon sa matière, sa couleur, ses additifs, votre imprimante et vos paramètres de ventilation. Vous obtenez donc de meilleurs repères en testant directement votre filament. Pour préparer correctement votre machine, appuyez-vous également sur notre guide de température d'impression 3D, puis adaptez le résultat à votre usage réel.
À quoi sert une temp tower impression 3D ?
Vous utilisez une tour de température pour comparer plusieurs réglages de buse sur une même pièce. Chaque étage reçoit une température différente, généralement avec une variation régulière de 5 °C. Vous observez ensuite les changements de comportement entre les zones.
Avec une température trop basse, vous observez souvent une extrusion irrégulière, une mauvaise fusion entre les couches ou une pièce fragile. Avec une température trop élevée, vous constatez davantage de fils, de bavures, de détails ramollis ou de ponts affaissés. Vous recherchez donc un compromis entre qualité visuelle, résistance et stabilité.
La documentation OrcaSlicer présente la tour comme un test vertical composé de plusieurs blocs, chacun imprimé à une température différente. Vous pouvez y comparer le stringing, l’adhérence des couches, les ponts, les surplombs et la finition de surface.
Vous ne devez pas considérer le résultat comme une température universelle. Une valeur adaptée au PLA d’une marque peut produire un résultat différent avec un autre PLA, une autre couleur ou une autre vitesse d’impression. Le test doit donc rester associé à une bobine et à un profil précis.
Comment préparer votre tour de température ?
Imaginez que vous veniez d’ouvrir une nouvelle bobine de PETG. Vous pourriez reprendre la valeur inscrite sur l’emballage, mais cette indication constitue seulement un point de départ. Pour obtenir une mesure plus utile, choisissez une tour comprenant des ponts, des surplombs, des détails fins et des zones propices à l’apparition de fils.
Vous devez conserver les autres paramètres aussi stables que possible pendant le test. Utilisez une hauteur de couche courante, une vitesse raisonnable et une ventilation cohérente avec le matériau. Si vous modifiez simultanément la vitesse, le débit et la rétraction, vous ne saurez plus quelle variable explique l’amélioration ou la dégradation.
Pour un premier essai, vous pouvez partir sur une hauteur de couche de 0,20 mm, deux ou trois parois et un faible remplissage. Utilisez la plage de température recommandée sur la bobine, puis divisez-la en paliers réguliers. Une variation de 5 °C fournit généralement une lecture assez précise sans multiplier inutilement les étages.
Avant de lancer le fichier, nettoyez le plateau et vérifiez la première couche. Une tour qui se décolle ou se déforme à sa base ne fournit aucune information fiable sur les étages supérieurs. Pour sécuriser cette préparation, consultez notre guide du réglage d'une imprimante 3D.
Comment régler les paliers dans votre trancheur ?
Vous disposez de deux méthodes principales. Vous pouvez utiliser une fonction de calibration intégrée, lorsque votre trancheur en propose une, ou modifier le G-code à différentes hauteurs. Dans les deux cas, vous devez faire correspondre chaque changement de température à la limite réelle d’un étage.
En 2026, OrcaSlicer intègre une fonction de calibration dédiée à la température. Vous sélectionnez le test, la matière et la plage souhaitée, puis le logiciel génère les variations nécessaires. Vous devez toutefois vérifier la prévisualisation, car une erreur de hauteur peut décaler tous les paliers.
Avec Cura, vous pouvez passer par un script de modification à une hauteur donnée. Vous renseignez la hauteur de chaque changement et la nouvelle température de buse. Avec PrusaSlicer, vous pouvez ajouter une commande G-code personnalisée au niveau de la couche concernée. Une commande de type M104 S220 correspond à une consigne de 220 °C.
Des modèles prêts à l’emploi existent aussi avec des fichiers destinés à plusieurs matières. Un modèle publié sur Printables fournit notamment une base de tour et des indications pour utiliser un fichier dans PrusaSlicer. Vous devez toujours contrôler la plage prévue, le sens de variation et la hauteur des étages avant l’impression.
Après le découpage, regardez la prévisualisation couche par couche. Vérifiez la présence des changements de température et repérez la hauteur exacte de chaque palier. Vous évitez ainsi une tour qui affiche plusieurs étages, mais qui a été imprimée avec une seule température.
Comment lisez-vous les résultats de la tour ?
Une fois la pièce refroidie, examinez-la sous une lumière régulière. Commencez par comparer les zones de stringing entre les colonnes ou les pointes. Lorsque vous montez trop haut en température, vous observez souvent davantage de fils et de petits amas autour des déplacements.
Observez ensuite les ponts. Une température trop élevée rend le filament plus fluide, ce qui peut provoquer un affaissement au centre du pont. Une température trop basse peut limiter la fluidité et produire une ligne discontinue. Vous recherchez la zone où les ponts restent réguliers sans excès de matière.
Examinez aussi les surplombs, les angles et les petits détails. Vous pouvez repérer des bords arrondis, des lettres moins nettes ou des parois qui perdent leur définition. La meilleure zone n’est pas forcément celle qui paraît la plus brillante. Une surface mate peut accompagner une bonne précision, tandis qu’une surface très brillante peut signaler une température élevée selon le matériau.
Terminez par un contrôle mécanique. Vous pouvez fléchir doucement une partie fine ou casser un petit élément prévu pour le test. Si les couches se séparent très facilement, vous avez probablement choisi une température trop basse. Si deux paliers semblent proches visuellement, retenez celui qui offre la meilleure cohésion et le meilleur état des détails.
Pour affiner cette lecture, notez vos observations dans un tableau personnel. Indiquez la température, le niveau de fils, la qualité des ponts, l’aspect des parois et la résistance ressentie. Vous pourrez ensuite comparer les résultats avec une autre bobine ou une autre vitesse.
Cinq critères pour choisir votre température d’impression
Vous pouvez classer les étages selon cinq critères simples. Cette méthode évite de choisir une température uniquement parce qu’une face paraît plus lisse.
Le stringing : vous retenez l’étage présentant le moins de fils entre les éléments.
Les ponts : vous recherchez des lignes tendues, régulières et peu affaissées.
Les surplombs : vous vérifiez la conservation des angles et la stabilité des couches.
La finition : vous observez les bavures, les amas, les irrégularités et la netteté des détails.
L’adhérence intercouche : vous vérifiez la résistance avant de valider le profil.
Si un seul étage domine clairement, vous pouvez utiliser sa valeur comme base de départ. Si plusieurs étages donnent des résultats comparables, choisissez une valeur située au milieu de cette zone. Vous évitez ainsi de travailler sur une limite trop sensible aux variations de vitesse, de ventilation ou d’environnement.
Votre priorité peut aussi modifier le choix final. Pour une pièce décorative, vous privilégiez la netteté et la faible présence de fils. Pour une pièce fonctionnelle, vous accordez davantage d’importance à la cohésion des couches. Pour une impression rapide, vous devez parfois tester à nouveau la température retenue avec la vitesse réellement utilisée.
Ne comparez pas directement une tour imprimée en PLA avec une tour imprimée en PETG. Les deux matières n’ont pas la même fluidité, la même adhérence ni les mêmes besoins de refroidissement. Vous devez réaliser un test distinct pour chaque famille de filament, et idéalement pour chaque nouvelle combinaison de marque et de couleur.
Que calibrer après la température de buse ?
La température constitue une base importante, mais elle ne corrige pas tous les défauts. Une tour réussie ne compensera pas un débit mal réglé, une rétraction excessive, une buse partiellement bouchée ou un plateau mal nivelé.
Après avoir choisi une température, vous pouvez calibrer le débit. Vous vérifiez alors la quantité de matière réellement extrudée et la régularité des parois. Vous pouvez ensuite travailler la rétraction pour réduire les fils, puis ajuster la pression d’extrusion ou la vitesse selon votre firmware et votre machine.
Dans la documentation générale d’OrcaSlicer, les outils de calibration couvrent notamment la température, le débit, la pression d’extrusion, la rétraction et la tolérance dimensionnelle. Vous pouvez donc organiser vos essais dans un ordre cohérent, sans modifier plusieurs paramètres à la fois.
Pour structurer votre démarche, appuyez-vous sur notre guide d'étalonnage d'une imprimante 3D. Vous pourrez conserver vos valeurs dans un profil dédié à la bobine testée, avec le type de buse, la hauteur de couche, la ventilation et la vitesse utilisés.
Le plateau mérite aussi une attention particulière. Une mauvaise adhérence peut vous faire attribuer à la température de buse un problème provenant en réalité de la surface d’impression. Pour le PLA, consultez notre guide de température du plateau pour le PLA, puis contrôlez la première couche avant toute nouvelle tour.
Retenez la bonne méthode pour votre tour de température
Une temp tower impression 3D vous donne une base concrète pour régler votre filament, mais vous devez lire la pièce dans son ensemble. Comparez les fils, les ponts, les surplombs, la finition et la résistance, puis choisissez une valeur adaptée à votre usage. Après ce test, conservez vos paramètres et poursuivez avec le débit, la rétraction et les autres étapes d’étalonnage.
Passez à l'action avec Machine 3D
Lorsque vous commencez à calibrer vos filaments, vous avez besoin d’informations claires, de méthodes reproductibles et de repères adaptés à votre imprimante. Les réglages changent selon les matières, les machines et les objectifs de fabrication. Une démarche progressive vous aide à réduire les essais inutiles et à mieux comprendre chaque résultat.
Pour prolonger vos recherches, consultez notre média spécialisé en impression 3D. Nous publions des contenus consacrés aux imprimantes 3D, aux filaments, aux résines, aux techniques de création et à l’optimisation des processus d’impression. Vous pouvez également rejoindre une communauté intéressée par la pratique et les applications de l’impression 3D.
Questions fréquentes
À quelle fréquence devez-vous imprimer une tour de température ?
Vous pouvez en imprimer une lorsque vous changez de marque, de couleur ou de matière. Vous devez aussi refaire le test si vous modifiez fortement la vitesse, la buse ou le système de refroidissement.
Quelle température devez-vous choisir sur la tour ?
Vous devez retenir l’étage offrant le meilleur équilibre entre faible stringing, ponts propres, détails nets et bonne résistance. Si plusieurs étages se ressemblent, choisissez une valeur intermédiaire plutôt qu’une limite de la plage testée.
Pourquoi votre tour affiche-t-elle la même qualité partout ?
Vous avez peut-être utilisé une plage trop étroite ou un changement de température mal placé dans le G-code. Vérifiez la prévisualisation, la hauteur des paliers et la température réellement appliquée par votre imprimante.
Une tour de température suffit-elle pour supprimer le stringing ?
Elle vous aide à réduire le stringing lié à une température excessive, mais elle ne règle pas toujours le problème. Vous devez ensuite contrôler la rétraction, les déplacements, l’humidité du filament et l’état de la buse.
Où pouvez-vous approfondir vos réglages d’impression 3D ?
Vous pouvez vous appuyer sur nos articles consacrés à la température, au réglage et à l’étalonnage d’une imprimante 3D. Vous progresserez plus vite en conservant vos profils, vos observations et les conditions précises de chaque test.


Commentaires