

Support pour imprimante 3D : guide de choix et réglages

Résumé : Un support pour imprimante 3D peut désigner une table stable ou une structure temporaire utilisée pendant la fabrication. Pour réussir vos pièces, vous devez distinguer ces deux usages, choisir une orientation adaptée, régler les supports dans le slicer et prévoir un retrait propre après l’impression.
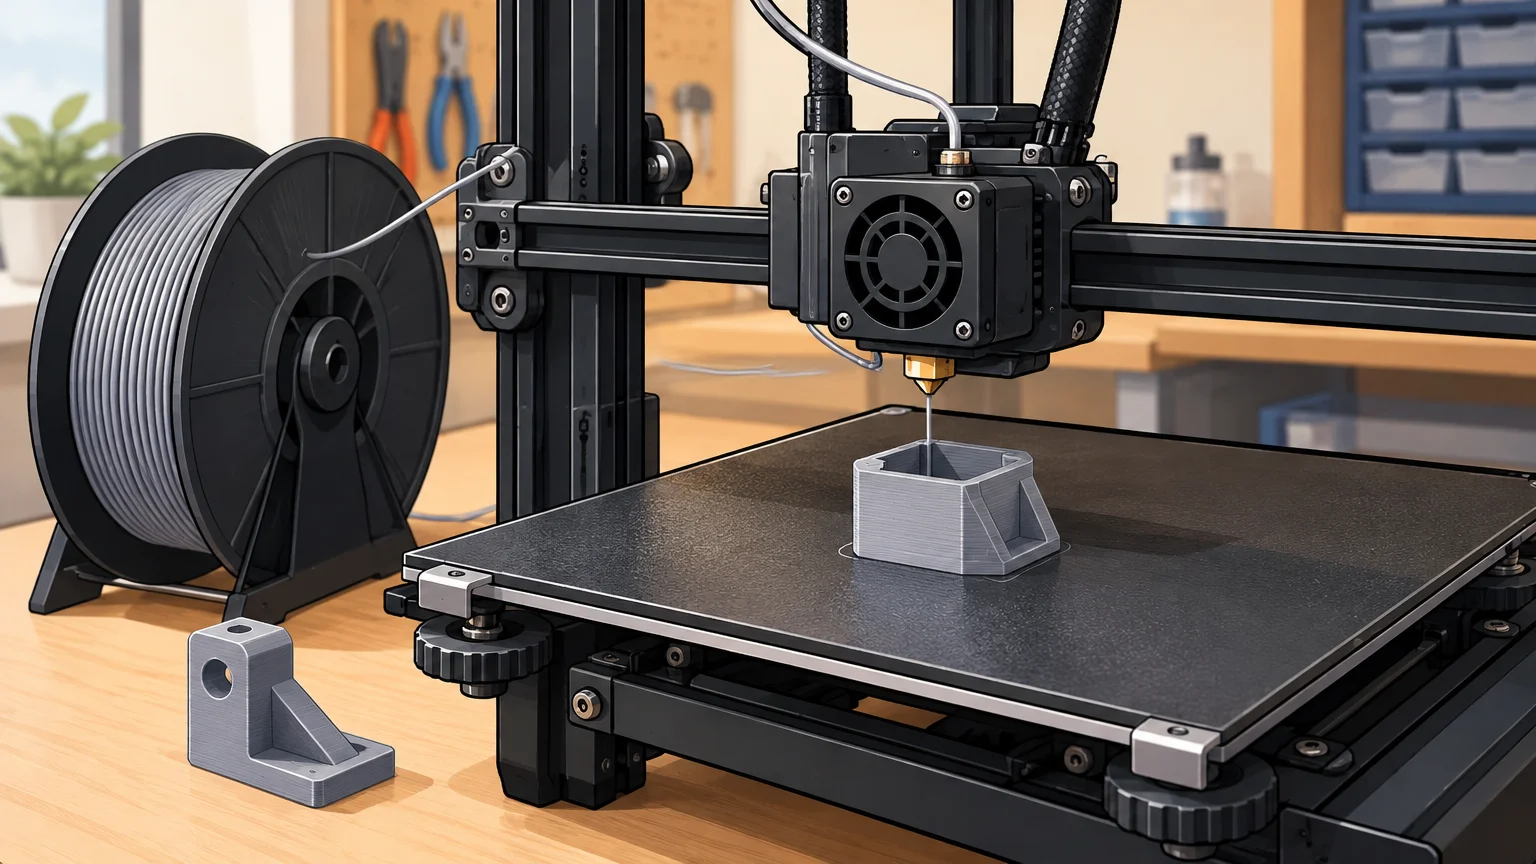
En 2026, l’expression « support pour imprimante 3D » recouvre deux besoins très différents. Vous pouvez rechercher un meuble capable d’accueillir votre machine, ou parler des structures qui soutiennent les porte-à-faux d’une pièce. Pour ce second usage, vous pouvez consulter notre guide sur les supports en impression 3D.
La bonne solution dépend donc de votre objectif, de la technologie utilisée et du matériau choisi. Un support mal réglé peut augmenter le temps d’impression, consommer davantage de filament et laisser des marques visibles. À l’inverse, une préparation raisonnée améliore la stabilité, la finition et la répétabilité de vos impressions.
Quel support pour imprimante 3D recherchez-vous vraiment ?
Avant de modifier vos paramètres, commencez par préciser le sens du mot support. Une table ou un meuble porte l’imprimante pendant son fonctionnement. Une structure d’impression, elle, soutient une zone du modèle qui ne peut pas être déposée correctement dans le vide.
Pour installer votre machine, privilégiez une surface rigide, plane et suffisamment profonde. Elle doit supporter le poids de l’imprimante, de la bobine et des éventuels accessoires. Elle doit aussi limiter les vibrations, surtout lorsque la machine accélère ou change rapidement de direction.
Choisissez une structure stable, sans jeu mécanique.
Préservez un accès facile au plateau, à la bobine et aux câbles.
Évitez les meubles trop légers ou montés sur roulettes non verrouillables.
Prévoyez une ventilation correcte autour de l’imprimante.
Placez la machine loin des chocs, de l’humidité et des sources de chaleur.
Si vous parlez de supports générés par le slicer, la logique change. Vous devez alors analyser la géométrie du modèle, l’angle des porte-à-faux, la longueur des ponts et les zones qui doivent rester visibles.
Quand utiliser des supports d’impression en FDM ?
Une question revient souvent : faut-il activer les supports pour chaque modèle ? Non, car ils ne sont utiles que lorsque la pièce présente une zone que les couches précédentes ne peuvent pas soutenir correctement.
En FDM, le filament fondu est déposé couche après couche. Chaque nouvelle couche doit donc s’appuyer sur une matière déjà présente. Une surface horizontale suspendue, un surplomb prononcé ou une cavité orientée défavorablement peuvent provoquer un affaissement.
Comme repère de départ, la règle des 45 degrés est fréquemment utilisée. Une page de Dassault Systèmes indique que de nombreux modèles FDM peuvent imprimer un surplomb inférieur ou égal à cet angle sans support. Cette limite varie toutefois selon la buse, la hauteur de couche, le refroidissement et le matériau.
Les ponts méritent une analyse séparée. Un pont court peut être imprimé sans structure grâce au refroidissement et à une vitesse adaptée. Un pont long risque davantage de s’incurver, surtout avec un filament souple ou une ventilation limitée.
Avant d’activer les supports partout, examinez les symptômes possibles :
un dessous qui s’affaisse entre deux parois;
des fils ou des dépôts sous un porte-à-faux;
une surface inférieure irrégulière;
une géométrie qui se décolle ou se déforme;
une ouverture dont la forme ne correspond plus au modèle.
Vous pouvez parfois résoudre ces défauts en diminuant la hauteur de couche, en augmentant le refroidissement ou en ralentissant l’impression. L’objectif consiste à utiliser le moins de supports possible, sans fragiliser la pièce.
Quel type de support choisir pour votre modèle ?
Le choix dépend de la forme de la pièce et du niveau de finition attendu. Les supports classiques remplissent une zone sous le modèle. Les supports arborescents partent d’un tronc et se ramifient vers plusieurs points de contact.
Les supports classiques conviennent aux surfaces larges et aux porte-à-faux continus. Ils sont simples à comprendre, mais ils peuvent consommer beaucoup de matière. Leur retrait peut aussi marquer la pièce lorsque la densité ou le nombre de points de contact est trop élevé.
Les supports arborescents conviennent mieux aux formes organiques, aux figurines et aux zones qui nécessitent seulement quelques appuis précis. Ils réduisent souvent les contacts avec la surface visible. Vous devez toutefois vérifier leur base et leur stabilité, car une structure trop fine peut vibrer ou se détacher.
Les supports solubles constituent une autre possibilité lorsque votre imprimante possède plusieurs systèmes d’extrusion compatibles. Le PVA soluble s’utilise notamment avec certains filaments courants. Le HIPS peut être associé à des matériaux adaptés à une dissolution dans le D-limonène.
Le centre d’aide Ricoh 3D rappelle que les matériaux solubles offrent davantage de liberté autour des formes complexes. Ils nécessitent cependant un stockage soigneux, une compatibilité réelle entre matériaux et un post-traitement maîtrisé.
Pour éviter les erreurs, contrôlez toujours les points suivants :
la température d’extrusion des deux matériaux;
la compatibilité de l’adhérence entre support et pièce;
la sensibilité du filament à l’humidité;
le temps nécessaire à la dissolution;
la possibilité d’atteindre les cavités avec l’eau ou le solvant.
Si vous préparez votre atelier, nous pouvons aussi vous aider à structurer votre réflexion grâce à notre dossier sur l’équipement pour imprimante 3D. Cette approche vous permet de considérer la machine, le plateau, les outils et les matériaux comme un ensemble cohérent.
Comment régler les supports dans votre slicer ?
Un réglage efficace ne consiste pas à augmenter automatiquement la densité. Vous devez équilibrer la tenue du modèle, la facilité de retrait et la qualité de la surface.
Commencez par activer la prévisualisation des supports dans le slicer. Vérifiez les zones générées avant de lancer l’impression. Regardez particulièrement les surfaces visibles, les trous, les filetages et les parties fines.
Réglez d’abord les zones de contact
La distance entre le support et le modèle influence directement le retrait. Une distance trop faible améliore le maintien, mais elle peut souder la structure à la pièce. Une distance trop importante facilite le retrait, mais elle peut laisser un dessous affaissé.
Augmentez progressivement cette séparation, puis testez un petit modèle. Les paramètres dépendent du diamètre de buse, de la hauteur de couche et du matériau. Il n’existe donc pas une valeur universelle valable pour toutes les imprimantes.
Adaptez la densité et le remplissage
Une densité élevée rigidifie la structure, mais elle ajoute du temps et de la matière. Une densité faible retire plus facilement, mais elle peut laisser certaines zones sans appui suffisant.
Utilisez une densité renforcée sous les détails lourds. Réduisez-la sous les surfaces moins exigeantes. Vous pouvez aussi limiter les supports aux zones réellement nécessaires grâce aux supports peints ou aux blocs d’exclusion.
Surveillez la première couche
Une base de support trop fine peut se décoller du plateau. Une base trop large consomme davantage de matière et complique le retrait. Ajoutez un bord de maintien lorsque la structure est haute, étroite ou éloignée du reste de la pièce.
Avant un projet important, imprimez une petite tour de test. Vous pourrez comparer la tenue, le refroidissement, le retrait et l’état de la surface. Cette méthode réduit les échecs sans modifier directement un modèle complexe.
Pourquoi l’orientation réduit-elle les supports ?
Deux orientations différentes peuvent produire la même pièce avec des résultats très éloignés. Une bonne orientation diminue les porte-à-faux, réduit les contacts et améliore parfois la résistance entre les couches.
Tournez votre modèle pour placer les surfaces les plus visibles loin des supports. Orientez les zones qui exigent une finition propre vers le haut ou vers une face naturellement imprimable. Évitez de cacher un support dans un logement impossible à atteindre avec une pince.
Vous pouvez également modifier légèrement la géométrie. Un chanfrein remplace souvent un angle droit difficile à imprimer. Un congé progressif réduit le besoin de soutenir une surface horizontale. Une nervure peut renforcer une zone tout en facilitant son impression.
Les recommandations de Pollen AM montrent l’intérêt d’intégrer les contraintes d’impression dès la conception. Certaines directives invitent notamment à limiter les porte-à-faux et à utiliser des formes qui respectent l’angle d’impression.
Dans certains cas, séparer la pièce en plusieurs parties constitue une solution plus rationnelle. Vous devrez ensuite prévoir un assemblage, mais vous gagnerez en qualité de surface et en simplicité d’impression.
Ajoutez des tenons ou des logements pour guider l’assemblage.
Prévoyez un jeu adapté au matériau et à la précision de votre machine.
Placez les lignes de joint sur des zones discrètes.
Testez l’ajustement avec une petite section avant d’imprimer la pièce complète.
Comment retirer les supports sans abîmer la pièce ?
Le retrait commence lorsque la pièce est suffisamment refroidie. N’arrachez pas une grande structure d’un seul geste. Vous risqueriez de casser une paroi fine ou de détacher un détail important.
Commencez par retirer les parties extérieures avec une pince coupante. Travaillez ensuite les points de contact avec une pince à bec fin. Pour les zones fragiles, maintenez la pièce avec votre autre main afin de limiter les contraintes.
Après le retrait, éliminez les petits restes avec une lame adaptée ou un outil d’ébavurage. Travaillez lentement sur les arêtes. Une pression excessive peut créer une entaille plus visible que la marque initiale du support.
Le ponçage peut améliorer les surfaces, mais il ne corrige pas une structure mal réglée. Utilisez plusieurs grains et retirez peu de matière à chaque passage. Pour approfondir cette étape, consultez notre méthode pour retirer les supports d’une impression 3D.
Avec la résine, respectez les précautions liées au matériau non polymérisé. Portez des gants adaptés, évitez les projections et nettoyez la pièce avant son traitement final. Les supports sont souvent plus nombreux, car l’orientation et l’adhérence au plateau jouent un rôle essentiel.
Que change la technologie d’impression utilisée ?
Les supports ne fonctionnent pas de la même manière en FDM, en résine ou avec les technologies à base de poudre. Votre méthode doit donc commencer par l’identification du procédé.
FDM et dépôt de filament
En FDM, les supports sont généralement imprimés avec le même matériau que la pièce. Une machine à double extrusion peut utiliser un matériau de support distinct, parfois soluble. La qualité dépend fortement du refroidissement, de la distance de contact et de l’adhérence entre les couches.
Résine et photopolymérisation
En impression résine, les supports maintiennent la pièce pendant sa fabrication et contrôlent les forces exercées lors des remontées. Ils doivent être répartis sur les zones adaptées, sans concentrer tous les efforts sur un détail fragile.
Les points de contact doivent être suffisamment solides pour soutenir la pièce. Ils doivent aussi rester accessibles après l’impression. Une orientation trop plate peut augmenter la surface de chaque couche et accroître les efforts de décollement.
Poudre et fabrication additive industrielle
Dans les procédés à base de poudre, la matière environnante peut soutenir certaines géométries. Les supports deviennent alors moins présents ou prennent une fonction différente. Ils peuvent servir à limiter les déformations, à ancrer une pièce ou à gérer la dissipation thermique.
En France, l’Insee indiquait en 2018 que 4 % des sociétés de 10 personnes ou plus avaient recours à l’impression 3D. Cette donnée ancienne ne décrit pas la situation actuelle de 2026, mais elle montre déjà l’intérêt de distinguer prototypage, production et sous-traitance dans un contexte professionnel.
Pour les entreprises, la question ne se limite donc pas au nombre de supports. Il faut aussi évaluer le temps de préparation, la consommation de matière, le nettoyage et la reproductibilité des résultats.
Quelle méthode retenir avant de lancer l’impression ?
Un contrôle rapide vous évite souvent un échec coûteux. Avant de trancher votre modèle, vérifiez sa géométrie et son orientation dans le logiciel.
Identifiez les porte-à-faux, ponts et cavités difficiles.
Testez une orientation qui réduit les surfaces suspendues.
Activez uniquement les supports nécessaires.
Choisissez une structure classique ou arborescente selon la géométrie.
Réglez la distance de contact avec un petit modèle de test.
Vérifiez la stabilité de la base et l’adhérence au plateau.
Préparez les outils nécessaires au retrait et à la finition.
Contrôlez la prévisualisation couche par couche.
Cette méthode est plus fiable qu’un réglage automatique appliqué sans vérification. Elle vous aide à réduire la quantité de matière, à préserver les surfaces visibles et à faciliter le post-traitement.
Si votre projet porte sur une pièce fonctionnelle, examinez aussi les zones de contrainte et le sens des couches. Pour approfondir cette réflexion, nous vous invitons à consulter nos conseils sur les pièces pour imprimante 3D.
Le bon support dépend de votre projet
Pour choisir un support pour imprimante 3D, commencez par distinguer le meuble qui stabilise la machine des structures temporaires qui soutiennent une pièce. Ensuite, réduisez les porte-à-faux par l’orientation et la conception, puis réglez la densité, les contacts et la base dans votre slicer. Avec des essais courts et un retrait progressif, vous obtiendrez des impressions plus propres, plus prévisibles et mieux adaptées à vos besoins.
Passez à l'action avec Machine 3D
Lorsque vous préparez une impression, le choix du support ne doit pas être isolé du reste de votre équipement. La machine, le plateau, les outils, le filament ou la résine participent ensemble à la qualité finale. Nous partageons des contenus pratiques pour vous aider à mieux comprendre l’impression 3D et à optimiser votre processus.
Pour poursuivre vos recherches, consultez notre dossier sur les accessoires pour imprimante 3D. Vous y trouverez des repères utiles pour organiser votre environnement de travail et sélectionner les éléments cohérents avec vos projets, que vous soyez passionné ou professionnel en France.
Questions fréquentes
Un support est-il toujours nécessaire en impression 3D ?
Non, vous pouvez souvent imprimer un modèle sans support lorsque ses porte-à-faux restent modérés et que ses ponts sont courts. L’orientation, le refroidissement et le matériau peuvent parfois éviter l’ajout de structures.
Quelle différence existe-t-il entre un support classique et un support arborescent ?
Un support classique remplit généralement une zone sous la pièce. Un support arborescent se ramifie vers plusieurs points de contact, ce qui convient souvent aux formes organiques et aux détails espacés.
Comment éviter les marques laissées par les supports ?
Réduisez les points de contact, augmentez progressivement la distance entre le support et la pièce, puis ajustez la température et le refroidissement. Une orientation différente peut également placer les marques sur une zone moins visible.
Quel matériau utiliser pour des supports solubles ?
Le PVA est couramment utilisé avec certains filaments, tandis que le HIPS peut convenir à des associations spécifiques. Vérifiez toujours la compatibilité des températures, du stockage et du procédé de dissolution.
Comment stabiliser une imprimante 3D sur son support ?
Installez-la sur une surface rigide, plane et suffisamment lourde pour limiter les vibrations. Vous pouvez compléter cette préparation avec nos contenus éditoriaux consacrés à l’équipement, aux matériaux et à l’optimisation des impressions.
Commentaires