

Snapmaker U1 et TPU : réglages pour impressions flexibles
Dernière mise à jour : 19 août
Résumé : Imprimer du TPU sur la Snapmaker U1 devient fiable en réduisant la rétraction au changement d'outil de 10 mm à une valeur de 0 à 4 mm, en limitant la vitesse à 20-40 mm/s et en séchant systématiquement le filament. Son système à quatre têtes indépendantes évite les purges et facilite le multi-matériaux.
Un même matériau peut faire échouer une impression ou produire une pièce parfaite, selon un seul paramètre. Le TPU en est l'exemple type. Sur une machine à changement de têtes, l'impression du TPU sur la Snapmaker U1 oscille entre bourrages frustrants et résultats remarquables. Pour comprendre pourquoi ce filament souple demande une préparation spécifique, commencez par consulter notre guide du TPU pour imprimantes 3D, qui pose les bases du comportement de ce matériau.
Le TPU (polyuréthane thermoplastique) est prisé pour sa flexibilité et sa résistance, mais sa souplesse complique son acheminement. Sur les systèmes multi-outils, cette contrainte se combine à une forte sensibilité à l'humidité. Résultat : des défauts d'extrusion récurrents tant que les réglages restent ceux par défaut. La bonne nouvelle, c'est que la mécanique de la U1 offre déjà une partie de la solution.
Pourquoi le TPU pose un défi sur les imprimantes à changement d'outils
La souplesse du filament flexible qui séduit tant les créateurs devient un handicap dans les mécanismes d'alimentation classiques. Le filament peut se courber, s'enrouler autour des engrenages de l'extrudeur ou former un amas interne. C'est précisément ce qui rend la maîtrise du couple snapmaker u1 tpu délicate pour un débutant.
Ce constat n'est pas théorique. Lors de ses essais, le laboratoire de 3Dnatives a relevé en mars 2026 une impression TPU peu fiable, marquée par des bouchages et de la sous-extrusion. Ce type de filament reste problématique sur la majorité des systèmes multi-extrudeurs, dont la géométrie des feeders et des tubes n'est pas optimisée pour la souplesse.
Deux facteurs expliquent l'essentiel des échecs : la mécanique de l'entraînement et l'humidité absorbée par le matériau. Comprendre ces deux causes, c'est déjà tenir la moitié de la solution.
Les atouts mécaniques de la Snapmaker U1 pour le filament flexible
La U1 dispose d'un extrudeur direct drive qui raccourcit le trajet entre l'engrenage et la buse. Ce chemin court limite les zones où le filament souple peut flamber. Son tube PTFE au diamètre interne élargi réduit aussi la friction, laissant au TPU l'espace nécessaire pour glisser sans se comprimer.
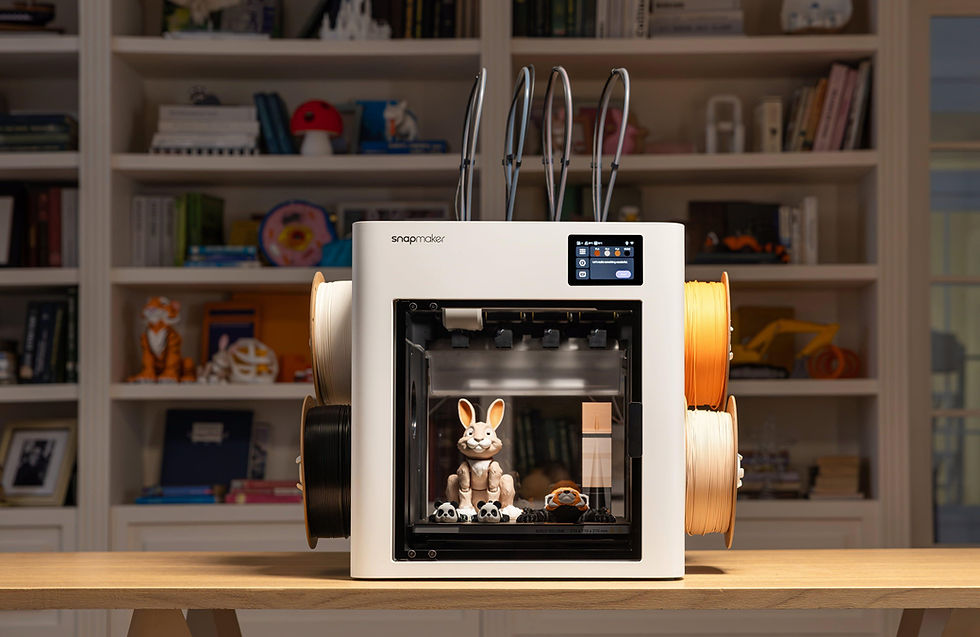
Le second atout tient à l'architecture à quatre têtes indépendantes. Comme le note le test de Tom's Hardware, chaque bobine dispose de son propre chemin de filament et de sa tête dédiée, ce qui réduit fortement le temps de changement de couleur et supprime la plupart des purges. Pour un matériau souple, ne pas rétracter le filament jusqu'à la bobine à chaque changement change tout.
Concrètement, la machine gare une tête et saisit la suivante sans purger l'ancien filament. Les couches restent propres et vous économisez de la matière. Pour un panorama complet des capacités de la machine, vous pouvez parcourir notre présentation de la Snapmaker U1.
Les réglages critiques pour une impression TPU sans bourrage
Le paramètre décisif est la rétraction au changement d'outil. Par défaut, elle est souvent fixée à 10 mm. Pour un filament souple, cette distance excessive provoque le repli ou l'enroulement du filament dans l'extrudeur. La ramener entre 0 et 4 mm maintient le filament engagé dans le chemin d'entraînement.
La vitesse compte tout autant. Restez dans une plage de 20 à 40 mm/s : au-delà, l'extrudeur peine à pousser régulièrement le matériau souple. Côté température, l'extrudeur full-metal de la U1 monte jusqu'à 280 °C selon le test de Position Is Everything, ce qui laisse une marge confortable pour le TPU.
Paramètre | Valeur par défaut | Valeur recommandée pour le TPU |
Rétraction au changement d'outil | 10 mm | 0 à 4 mm |
Vitesse d'impression | Variable | 20 à 40 mm/s |
Température de buse | 200 °C | 210 à 230 °C |
Température du plateau | Variable | 25 à 60 °C |
Ces valeurs servent de point de départ, pas de dogme. Pour affiner selon votre marque de filament, appuyez-vous sur nos réglages de température pour imprimer et ajustez par petits paliers.
Le séchage du filament : une étape non négociable
Le TPU est hygroscopique : il absorbe l'humidité de l'air ambiant. Un filament humide produit du stringing, des bulles et des défaillances d'extrusion. C'est souvent la cause invisible d'une impression ratée alors que les réglages semblaient corrects.
Or la U1 n'intègre pas de boîte de séchage. Ses porte-bobines latéraux exposent le filament à l'air libre, un compromis à anticiper pour les matériaux hygroscopiques lors des sessions longues. La parade est simple : utilisez une boîte de séchage externe et alimentez le tube PTFE directement depuis ce contenant hermétique.
Pour les impressions dépassant quelques heures, un déshydrateur dédié devient un investissement rentable. Le gain en fiabilité est immédiat et mesurable, avec des couches lisses et sans interruptions. Séchez toujours votre bobine avant une session TPU, même si elle sort de son emballage.
Combiner TPU et PLA : la stratégie multi-matériaux
L'un des usages les plus puissants de la U1 avec du TPU consiste à imprimer des supports en PLA. Le PLA forme une base rigide sous les couches flexibles et améliore la précision dimensionnelle des géométries complexes. Surtout, il se détache proprement, là où un support TPU sur TPU tend à fusionner.
Cette approche a fait ses preuves. Le test de Fauxhammer, publié en mai 2026, a confirmé que la U1 gère le TPU, y compris en multicolore sur les quatre têtes, moyennant un peu de réglage. Le chargement automatique du TPU 95A sur toutes les têtes s'y est même révélé fluide.
Le principe est clair : dédiez une tête au matériau souple et une autre au support rigide. Pour choisir des consommables adaptés à vos projets flexibles, notre fiche complète sur le TPU détaille duretés Shore et cas d'usage.
Applications concrètes en TPU sur la Snapmaker U1
Que réaliser une fois les réglages maîtrisés ? Bien plus que des coques de téléphone. Le TPU imprimé ouvre des perspectives variées, dès lors que vos joints flexibles ne fusionnent pas entre eux.
Semelles et composants de chaussures : prototypage rapide pour la mode et le sport.
Joints et amortisseurs techniques : pièces fonctionnelles pour la robotique ou l'automobile.
Figurines articulées multicolores : exploitation des quatre têtes pour des combinaisons de couleurs souples.
Art flexible sur surface courbe : une pièce imprimée que vous pouvez enrouler autour d'un objet.
Une dureté Shore 95A offre le meilleur équilibre entre flexibilité et fiabilité sur cette machine. En dessous de 90A, le risque de bourrage augmente nettement. En France, ces applications deviennent accessibles à l'échelle d'un atelier ou d'un FabLab, sans investissement industriel.
Réussir vos pièces flexibles en France, étape par étape
La maîtrise de l'impression du TPU sur la Snapmaker U1 tient à trois piliers : une rétraction au changement d'outil réduite à 0-4 mm, une vitesse contenue entre 20 et 40 mm/s, et un filament rigoureusement séché. Ajoutez-y l'usage de supports PLA pour les géométries exigeantes et vous transformez une impression aléatoire en processus reproductible. La mécanique de la machine fait la moitié du travail ; les réglages logiciels et la préparation du filament font le reste. Commencez par un profil dédié, testez sur une petite pièce, puis élargissez progressivement à vos projets multi-matériaux.
Passez à l'action avec Machine 3D
Vous hésitez encore à vous lancer dans le filament flexible ou vous manquez d'équipement pour vos projets ? Nul besoin d'investir dans une machine complète pour obtenir une pièce souple précise. Que vous soyez artisan, enseignant, entrepreneur ou particulier en France, l'accès à la fabrication additive peut se faire sans surinvestissement.
Chez Machine 3D, nous mettons à votre disposition un service d'impression 3D à la demande et en ligne, avec plus de 30 matériaux et une évaluation préliminaire de chaque pièce (forme, fonction, matériau). Pour découvrir comment concrétiser vos projets flexibles, explorez notre service d'impression 3D à la demande et confiez-nous vos fichiers en toute sérénité.
Questions fréquentes
La Snapmaker U1 peut-elle imprimer du TPU sans modification matérielle ?
Oui, la U1 est compatible avec le TPU sans intervention physique. Son extrudeur direct drive et son tube PTFE élargi facilitent le passage du filament souple. Vous devez toutefois ajuster les paramètres logiciels, notamment la rétraction et la vitesse.
Quelle dureté Shore choisir pour le TPU sur cette machine ?
Un TPU de dureté Shore 95A constitue le meilleur compromis entre flexibilité et fiabilité. C'est la valeur la plus courante et la plus stable sur la U1. En dessous de 90A, le risque de bourrage s'accroît sensiblement.
Pourquoi mon TPU produit-il du stringing malgré de bons réglages ?
Le stringing vient le plus souvent d'un filament humide, car le TPU absorbe rapidement l'humidité. Séchez la bobine dans une boîte hermétique ou un déshydrateur avant l'impression. Alimentez ensuite le tube directement depuis ce contenant.
Faut-il utiliser des supports en PLA pour les pièces en TPU ?
Pour les géométries complexes, oui : le PLA offre une base rigide et se détache proprement de la surface flexible. Les supports TPU sur TPU tendent au contraire à fusionner. Dédiez une tête au PLA et une autre au TPU.
Où obtenir des pièces en TPU sans acheter d'imprimante ?
Vous pouvez confier vos fichiers à un service d'impression à la demande plutôt que d'investir dans une machine. Chez Machine 3D, nous réalisons vos pièces flexibles sur mesure avec une évaluation préalable et une livraison partout en France. Cela évite le surinvestissement en équipement.


Commentaires