

Lost wax casting : guide complet du moulage à la cire perdue

Résumé : Le lost wax casting, ou moulage à la cire perdue, consiste à créer un modèle sacrificiel, à l’enfermer dans une matière réfractaire, puis à remplacer la cire par du métal fondu. Vous obtenez des pièces détaillées en bijouterie, sculpture ou industrie, avec la possibilité d’accélérer la création du modèle grâce à l’impression 3D.
Une pièce métallique complexe commence souvent par une forme fragile, précise et temporaire. Dans le lost wax casting, vous créez un modèle en cire, vous l’enrobez d’une matière résistante à la chaleur, puis vous retirez la cire avant de couler le métal. Pour préparer un modèle imprimé en PLA, vous pouvez aussi consulter notre moulage à la cire perdue avec le PLA.
Cette technique convient aux bijoux, aux sculptures, aux prototypes et aux pièces mécaniques détaillées. Elle permet de reproduire des reliefs fins, des formes organiques et certaines géométries difficiles à obtenir avec un usinage classique. Le résultat dépend toutefois de chaque étape, depuis la conception du modèle jusqu’au contrôle de la pièce finale.
Comment fonctionne le lost wax casting ?
Le principe repose sur un modèle qui ne survivra pas à la fabrication. Vous construisez d’abord la forme à reproduire, puis vous créez autour d’elle un moule réfractaire. Après la fonte ou l’évacuation de la cire, une cavité négative reste disponible pour recevoir le métal liquide.
Le procédé industriel est aussi appelé moulage de précision ou investment casting. Le guide du BIS décrit notamment la création d’un modèle, son revêtement par une barbotine céramique, le décirage, la coulée et la finition.
Créer le modèle en cire, en résine calcinable, en PLA adapté ou dans un autre matériau sacrificiel.
Ajouter les conduits qui guideront le métal et permettront à l’air de s’échapper.
Former le moule avec du plâtre renforcé ou une carapace céramique.
Éliminer le modèle par chauffage, décirage ou combustion contrôlée.
Couler l’alliage dans la cavité chaude et parfaitement sèche.
Libérer la pièce en cassant ou en dissolvant le moule réfractaire.
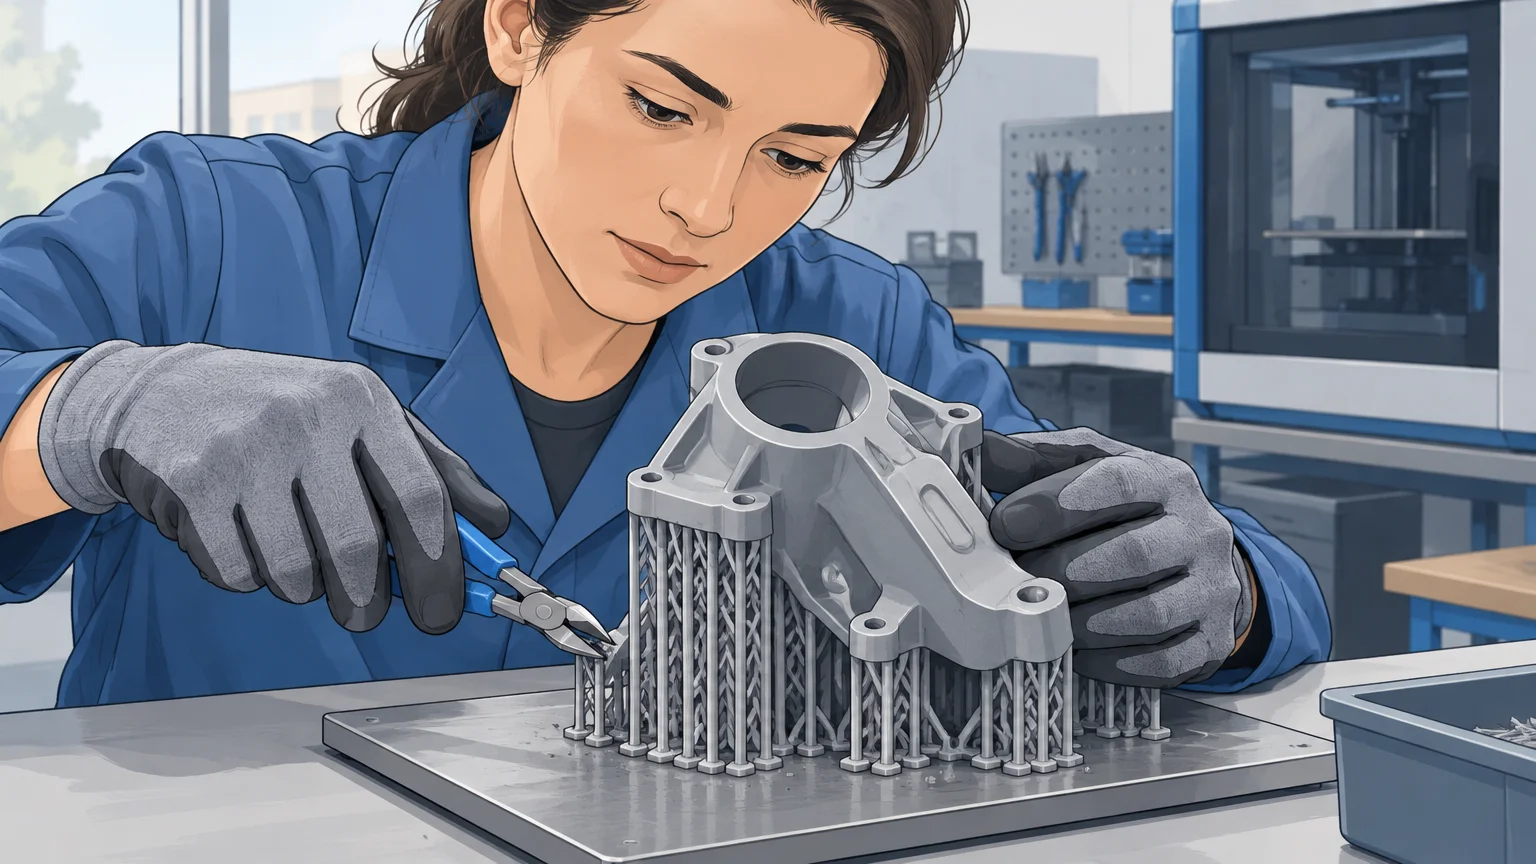
Ébarber et finir le métal pour retirer les attaques, les évents et les imperfections.
Le moule est généralement détruit après la coulée. Vous ne pouvez donc pas le réutiliser comme un moule métallique permanent. Cette contrainte augmente le travail de préparation, mais elle autorise une grande liberté de forme.
Comment préparer un modèle et son moule ?
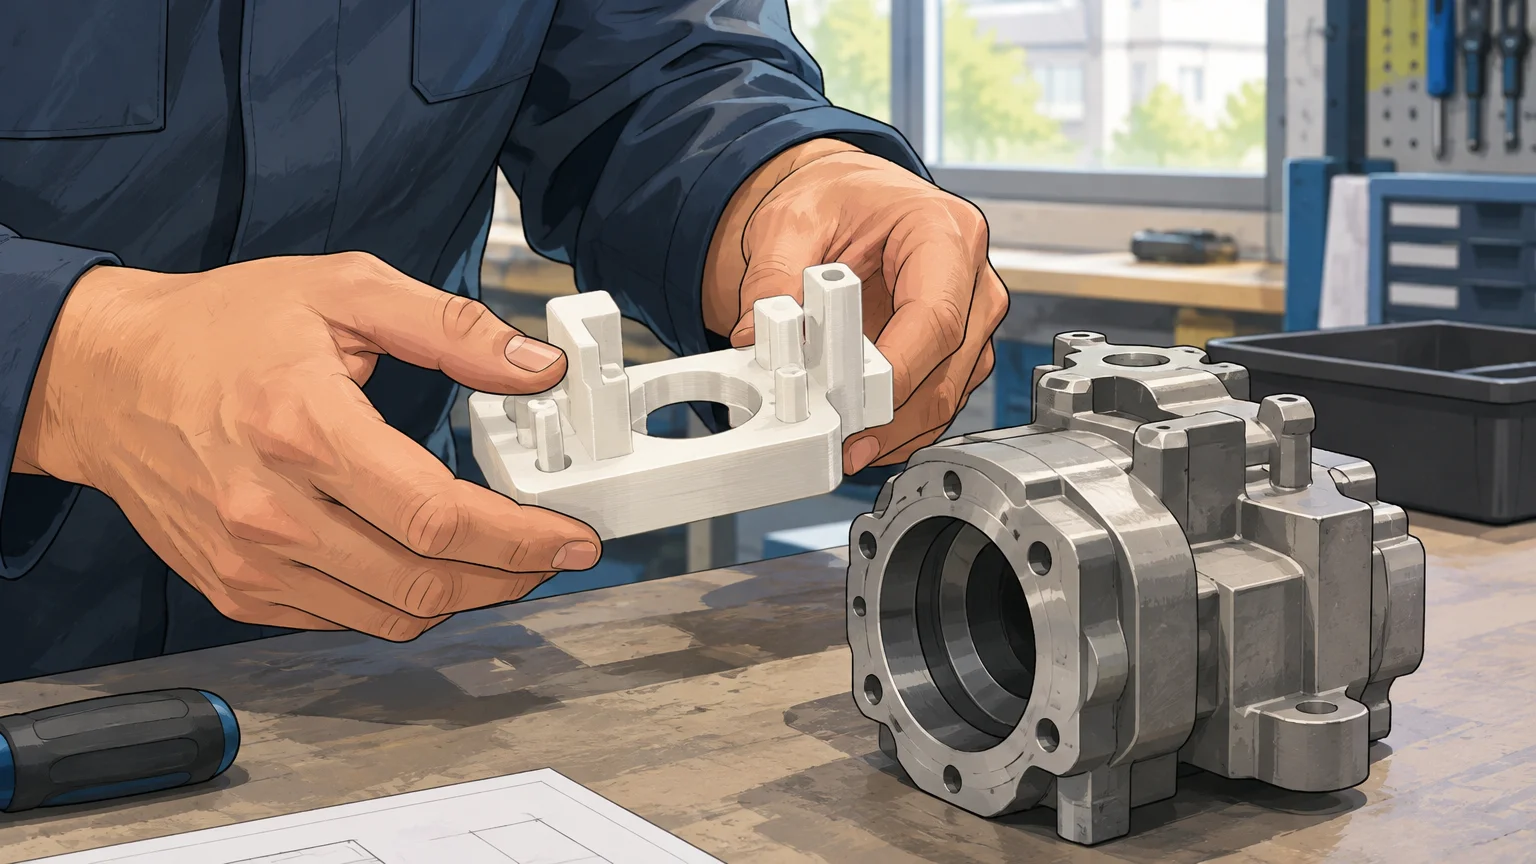
Votre modèle doit représenter la pièce finale, tout en intégrant les contraintes de coulée. Vous devez prévoir les variations dimensionnelles, les zones trop fines, les angles difficiles à remplir et la position des conduits d’alimentation.
La cire reste appréciée pour sa facilité de sculpture et sa combustion propre lorsqu’elle est correctement utilisée. Vous pouvez la travailler avec des outils chauffants, des fraises, des limes ou de petits instruments de modelage. Pour certaines créations, vous pouvez également produire directement le modèle avec une imprimante 3D.
Lorsque vous fabriquez un moule souple pour reproduire plusieurs modèles, notre guide pour réaliser un moule en silicone peut vous aider à structurer cette étape. Le silicone ne constitue pas le moule final de coulée, mais il sert à reproduire le modèle initial avant la création du moule réfractaire.
Le choix du matériau réfractaire dépend de la taille de la pièce, de l’alliage utilisé et de la précision recherchée. Pour les petits objets, un investissement à base de plâtre et de silice peut convenir. Pour les pièces plus grandes ou les applications industrielles, la carapace céramique offre une meilleure résistance aux températures élevées.
Vous devez aussi éviter les bulles autour du modèle. Elles peuvent créer des défauts sur la surface finale. Un mélange homogène, une vibration maîtrisée et un séchage complet réduisent les risques de cavités ou de fissures dans le moule.
Quels métaux pouvez-vous couler avec cette technique ?
Le lost wax casting accepte de nombreux alliages, à condition que le moule, le four et les outils soient adaptés à leur température de fusion. En bijouterie, vous pouvez travailler l’or, l’argent, le cuivre, le bronze ou certains alliages de platine. En fonderie, le procédé s’applique aussi à l’aluminium, à l’acier et à d’autres métaux techniques.
Chaque alliage possède une fluidité, une contraction et un comportement thermique différents. Vous devez donc adapter la conception des conduits, la température du moule et la vitesse de remplissage. Une pièce très fine peut nécessiter plusieurs points d’alimentation pour éviter un remplissage incomplet.
Après la coulée, vous devez attendre une solidification suffisante avant de manipuler le moule. La pièce est ensuite séparée de la grappe, puis nettoyée, limée et polie. Selon son usage, elle peut aussi recevoir un traitement thermique, une patine, un placage ou un usinage complémentaire.
La sécurité reste essentielle, même pour une petite pièce. Un rapport d’évaluation du NIOSH publié en 1975 signalait déjà des risques liés aux fumées métalliques et aux poussières de silice dans les ateliers de moulage. Vous devez donc prévoir une ventilation adaptée, des protections oculaires, des vêtements couvrants et des gants conçus pour la chaleur.
Le coulage à domicile n’est pas une simple opération de bricolage. Le métal liquide, le four, le moule chaud et les poussières réfractaires présentent des risques sérieux. Pour débuter, vous avez intérêt à travailler dans un atelier équipé ou avec un professionnel qui maîtrise le décirage, la fusion et la finition.
Que change l’impression 3D dans le moulage à la cire perdue ?
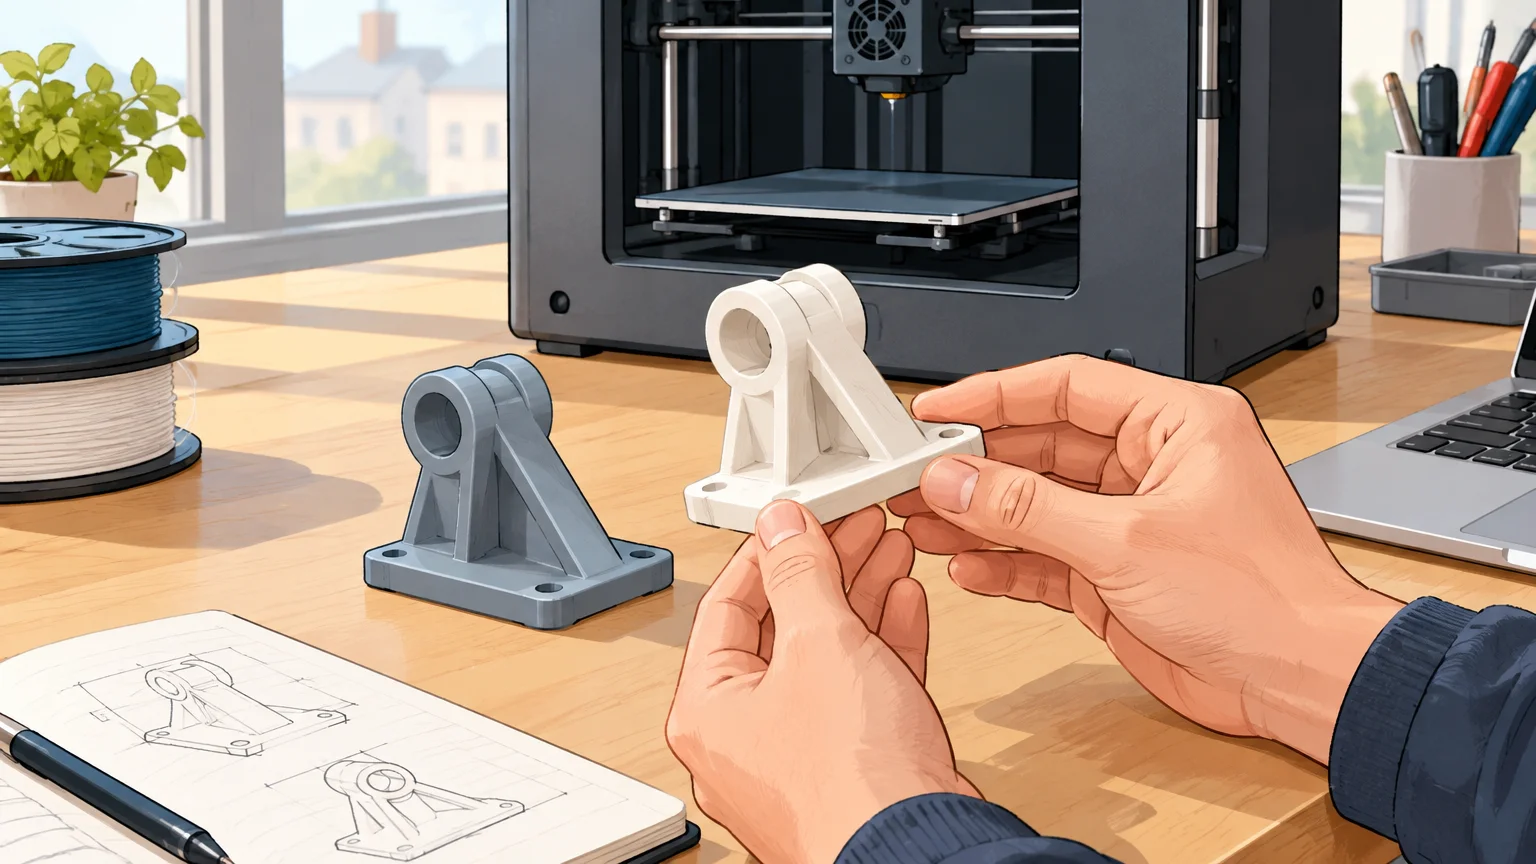
L’impression 3D modifie principalement la création du modèle. Au lieu de sculpter chaque forme à la main ou de fabriquer immédiatement un outillage métallique, vous pouvez concevoir la pièce dans un logiciel de CAO, puis produire un modèle sacrificiel.
Cette méthode réduit le temps nécessaire pour tester une géométrie. Vous pouvez ajuster une épaisseur, modifier un relief ou corriger une dimension avant de relancer le modèle. Le fichier numérique facilite aussi l’archivage et la reproduction d’une série.
Une revue technique publiée en 2016 a étudié l’emploi de motifs sacrificiels fabriqués par dépôt de filament dans le moulage de précision. Elle souligne l’intérêt de la fabrication additive pour réduire certaines contraintes d’outillage, tout en rappelant les difficultés liées aux résidus, à la surface et à la combustion du modèle. Une revue technique détaille ces bénéfices et ces limites.
Le matériau imprimé doit être choisi avec prudence. Un filament chargé en pigments, trop épais ou difficile à évacuer peut laisser des résidus dans le moule. Vous devez aussi limiter les volumes fermés, prévoir des ouvertures lorsque la géométrie le permet et vérifier que le matériau est compatible avec votre cycle thermique.
Pour un bijou ou une petite série, notre impression 3D de bijoux présente les principes utiles pour passer d’une idée numérique à une pièce physique. L’impression ne remplace pas la fonderie, mais elle accélère la phase de conception et de validation.
Comment améliorer la précision et la finition ?
Une bonne précision ne dépend pas uniquement de l’imprimante ou de la cire. Elle résulte d’une chaîne complète, où chaque variation peut se transmettre à l’étape suivante. Vous devez contrôler le modèle, le moule, la température, l’alimentation et la finition.
Commencez par vérifier la géométrie numérique. Les parois trop fines peuvent ne pas se remplir correctement. Les angles fermés peuvent retenir de l’air. Les surfaces imprimées trop rugueuses peuvent aussi se retrouver sur la pièce métallique finale.
Le positionnement des conduits joue un rôle central. Ils doivent alimenter les zones épaisses et limiter les turbulences. Les évents permettent à l’air et aux gaz de s’échapper. Leur placement doit donc être réfléchi avant l’impression ou le modelage.
Après la coulée, observez les défauts récurrents. Une porosité peut venir d’un dégazage insuffisant. Une surface irrégulière peut révéler un défaut du modèle ou du revêtement. Une zone incomplète peut signaler une température inadaptée ou un conduit trop petit.
Dans les environnements professionnels, la métrologie 3D aide à comparer le moule et la pièce obtenue. Le contrôle ZEISS présente l’inspection des moules et des noyaux, notamment pour vérifier l’épaisseur des parois céramiques et analyser les causes de défauts.
Pour structurer un flux numérique plus large, notre fabrication additive permet de replacer le moulage dans une démarche de conception, de prototypage et d’optimisation. Cette approche est particulièrement utile lorsque vous devez comparer plusieurs versions avant de lancer une série.
Dans quels cas choisir cette méthode ?
Le moulage à la cire perdue est pertinent lorsque vous recherchez des détails fins, des formes complexes ou une reproduction fidèle d’un modèle. Il convient aux bijoux, aux sculptures, aux pièces décoratives, aux prototypes et à certaines pièces mécaniques.
Il devient moins intéressant lorsque la forme est très simple et que vous devez produire d’importants volumes avec un moule réutilisable. Dans ce cas, le moulage sous pression, l’injection ou l’usinage peuvent être étudiés selon la matière, les tolérances et les quantités.
Pour une pièce unique, le coût de préparation du moule peut sembler élevé par rapport au volume produit. Toutefois, la méthode évite parfois un outillage complexe et autorise des détails qu’un procédé plus direct ne permettrait pas d’obtenir. La décision doit donc intégrer la forme, le nombre de pièces, le métal et le niveau de finition attendu.
En France, les ateliers et entreprises qui utilisent l’impression 3D peuvent combiner conception numérique, production de modèles sacrificiels et fonderie spécialisée. Cette organisation limite les investissements lourds lorsque vous devez seulement valider une nouvelle géométrie ou fabriquer une petite série.
Avant de lancer la fabrication, préparez un cahier des charges simple. Notez les dimensions, le métal choisi, la quantité, la finition, les zones fonctionnelles et les tolérances importantes. Vous pourrez ensuite déterminer si la cire, la résine calcinable ou un filament imprimé convient le mieux.
Ce qu’il faut retenir du moulage à la cire perdue
Le moulage à la cire perdue transforme un modèle temporaire en pièce métallique détaillée. La réussite dépend de la conception, du système d’alimentation, du moule réfractaire, de la coulée et de la finition. L’impression 3D apporte davantage de souplesse pour créer, modifier et reproduire les modèles, mais elle exige un matériau compatible avec le cycle thermique. Pour vos projets, avancez par essais contrôlés et faites appel à un atelier équipé dès que la chaleur, les alliages ou les exigences de précision deviennent importants.
Passez à l'action avec Machine 3D
Lorsque vous explorez le lost wax casting, la conception du modèle constitue souvent le premier point à sécuriser. Vous devez comprendre les matériaux, les possibilités de l’impression 3D et les réglages qui influencent la qualité de votre pièce finale.
Nous partageons des contenus éditoriaux consacrés aux imprimantes 3D, aux filaments, aux résines et aux méthodes de fabrication additive. Pour approfondir vos projets et suivre les évolutions de l’impression 3D en France, consultez nos contenus sur l’impression 3D.
Questions fréquentes
Qu’est-ce que le lost wax casting ?
Le lost wax casting désigne le moulage à la cire perdue. Vous créez un modèle sacrificiel, vous formez un moule autour de lui, puis vous remplacez la cire par du métal fondu.
Quels métaux pouvez-vous utiliser ?
Vous pouvez utiliser notamment l’or, l’argent, le cuivre, le bronze, l’aluminium et certains aciers. Le choix dépend du four, du moule, de la température de coulée et de l’usage de la pièce.
Le PLA convient-il au moulage à la cire perdue ?
Le PLA peut servir de modèle sacrificiel dans certains procédés, mais son comportement dépend de sa composition, de son épaisseur et du cycle de chauffe. Vous devez vérifier son évacuation et limiter les résidus avant de choisir cette solution.
Pouvez-vous pratiquer cette technique chez vous ?
Une petite installation est parfois possible, mais la fusion du métal et la préparation du moule présentent des risques importants. Pour commencer, privilégiez un atelier spécialisé, une formation pratique et un environnement correctement ventilé.
L’impression 3D remplace-t-elle le travail de fonderie ?
Non, elle facilite surtout la conception et la production du modèle. Notre fabrication additive peut vous aider à préparer des prototypes, mais la coulée, le démoulage et la finition restent des étapes distinctes.
Commentaires