

Comment utiliser des supports en impression 3D efficacement

Résumé : Pour utiliser des supports en impression 3D, vous devez d’abord identifier les zones en porte-à-faux, choisir une orientation adaptée, puis régler leur densité et leur distance de contact dans le slicer. Le type de machine, le matériau et la géométrie de la pièce déterminent ensuite la méthode de retrait et le niveau de finition nécessaire.
Pourquoi certaines pièces sortent-elles parfaitement de l’imprimante 3D, tandis que d’autres présentent des déformations, des marques ou des ruptures ? Dans de nombreux cas, la réponse se trouve dans le réglage des supports. Ces structures temporaires maintiennent les zones situées dans le vide pendant la fabrication, avant d’être retirées lors du post-traitement. Si vous souhaitez progresser rapidement, vous pouvez aussi faire une formation à l'impression 3D chez LV3D.
La bonne méthode consiste à utiliser les supports uniquement lorsque la géométrie l’exige. Vous devez donc observer la technologie utilisée, l’orientation de la pièce, les surfaces visibles et la facilité de retrait. La fabrication additive permet notamment de produire des prototypes et des objets à partir d’un fichier numérique, comme le rappelle France Num. Pour préparer vos essais, nous vous invitons également à consulter notre guide sur les outils, gabarits et montages imprimés en 3D.
Quand avez-vous réellement besoin de supports ?
Un support devient utile lorsqu’une partie de votre modèle ne repose pas suffisamment sur la couche précédente. C’est notamment le cas des zones en porte-à-faux, des ponts longs, des cavités internes et de certaines formes arrondies. Sans structure temporaire, le matériau chaud peut s’affaisser avant de refroidir ou de durcir.
En impression FDM, vous pouvez généralement imprimer des inclinaisons modérées sans support. Un angle proche de 45 degrés constitue un repère de départ, mais il ne doit pas être considéré comme une règle universelle. La température, le refroidissement, la hauteur de couche, la vitesse et le matériau influencent directement le résultat.
Les ponts présentent un autre cas particulier. Votre imprimante peut déposer du filament entre deux points, mais la distance maximale dépend de la machine et des réglages. Si le filament forme une courbe trop marquée ou touche les couches inférieures, vous devez réduire la longueur du pont, modifier l’orientation ou ajouter un appui.
Vous pouvez aussi rencontrer des îlots, c’est-à-dire des zones qui commencent à imprimer sans contact avec une partie déjà fabriquée. Ce problème apparaît souvent sur les figurines, les pièces organiques et les modèles comportant des détails suspendus. Dans ce cas, le support ne sert pas seulement à maintenir la pièce, il garantit aussi que chaque nouvelle zone dispose d’une base stable.
Quel type de support choisir selon votre imprimante 3D ?
Le choix du support dépend d’abord de la technologie d’impression. Un support conçu pour une imprimante FDM ne répond pas aux mêmes contraintes qu’un support utilisé avec une imprimante résine. Les procédés à base de poudre fonctionnent encore différemment.
Supports pour impression FDM
Avec une imprimante FDM, vous pouvez utiliser le même filament que celui de la pièce. Cette solution reste simple, économique et compatible avec une imprimante à extrusion unique. En revanche, le retrait peut laisser des marques, surtout si la structure touche une surface visible ou détaillée.
Les supports arborescents sont adaptés aux figurines, aux formes courbes et aux zones qui nécessitent seulement quelques points d’appui. Leurs branches peuvent entourer la pièce en limitant le volume de matière utilisé. Les supports classiques en grille ou en treillis conviennent davantage aux surfaces larges et aux porte-à-faux continus.
Supports solubles et double extrusion
Si votre imprimante possède deux systèmes d’extrusion, vous pouvez associer le filament de construction à un matériau de support détachable ou soluble. Le PVA peut se dissoudre dans l’eau, tandis que certains supports nécessitent un solvant spécifique. Vous devez toujours vérifier la compatibilité entre les températures d’impression et les matériaux utilisés.
Les supports solubles sont intéressants lorsque la pièce comporte des cavités difficiles d’accès ou des détails fins. Ils ne suppriment toutefois pas toutes les contraintes. Vous devez prévoir un accès suffisant au liquide, un temps de dissolution et une phase de séchage avant toute finition.
Supports pour impression résine
En impression SLA ou DLP, les supports sont souvent indispensables. La pièce est généralement construite à partir du plateau, avec des zones qui se forment progressivement dans la résine. Les supports maintiennent les premières sections, limitent les déformations et évitent que des îlots restent dans le bac.
Vous devez placer les points de contact sur des zones peu visibles ou faciles à poncer. Les supports légers conviennent aux petits détails, les supports moyens assurent la stabilité des volumes intermédiaires et les supports lourds maintiennent les parties plus massives. Une densité excessive peut toutefois augmenter les marques et compliquer le retrait.
Les procédés SLS et MJF utilisent de la poudre non fusionnée autour de la pièce. Cette poudre joue naturellement un rôle de maintien pendant la fabrication, ce qui évite généralement les supports classiques. Les différences entre les procédés et les matériaux sont détaillées dans les informations de Ricoh sur les matériaux de support.
Comment régler les supports dans votre slicer ?
Lorsque vous importez un fichier dans votre slicer, commencez par afficher la prévisualisation couche par couche. Vous pourrez ainsi repérer les zones qui commencent dans le vide, les surfaces susceptibles de s’affaisser et les supports générés automatiquement.
Activez ensuite les supports et choisissez leur zone de génération. Le mode « partout » produit davantage d’appuis, y compris sur le modèle lui-même. Le mode limité au plateau réduit parfois la quantité de matière, mais il peut laisser certaines zones sans maintien. Pour une première impression, privilégiez la sécurité, puis réduisez progressivement les supports après observation du résultat.
Les réglages essentiels
Angle de surplomb : augmentez-le si votre machine imprime correctement les inclinaisons, afin de limiter les supports inutiles.
Densité : diminuez-la pour réduire le temps d’impression, mais conservez une interface suffisamment solide sous les surfaces importantes.
Distance Z : laissez un petit espace entre le support et la pièce pour faciliter le retrait sans provoquer d’affaissement.
Distance XY : éloignez légèrement les supports des parois latérales afin de limiter les marques sur les surfaces visibles.
Interface de support : utilisez une couche plus dense près de la pièce lorsque vous recherchez une meilleure qualité sous les porte-à-faux.
Vous devez modifier un seul réglage à la fois. Si vous changez simultanément l’angle, la densité et la distance Z, vous ne saurez pas quel paramètre a amélioré ou dégradé le résultat. Imprimez plutôt une petite pièce de test avant de lancer un modèle long.
Pour gagner du temps lors de cette préparation, nous vous proposons aussi notre méthode pour imprimer des gabarits et des montages en 3D. L’objectif reste le même, vous devez sécuriser les zones importantes sans transformer chaque pièce en grande structure de soutien.
Comment réduire la quantité de supports grâce à l’orientation ?
Une mauvaise orientation peut vous obliger à utiliser des supports sur presque toute la pièce. Une rotation de quelques degrés suffit parfois à placer une surface importante contre le plateau ou à transformer un porte-à-faux en paroi inclinée.
Commencez par identifier les surfaces qui doivent rester propres. Orientez ensuite la pièce afin que les supports se trouvent sur les zones peu visibles, internes ou faciles à poncer. Cette démarche est particulièrement utile pour les figurines, les boîtiers, les pièces mécaniques et les objets destinés à être exposés.
Vous pouvez aussi incliner légèrement une pièce pour répartir les points de contact. Une surface parfaitement horizontale peut nécessiter une large interface de support. Une inclinaison modérée réduit parfois cette surface et améliore la qualité des couches successives.
Adaptez également la géométrie du modèle
La meilleure façon de réduire les supports consiste souvent à modifier la conception. Remplacez une cavité circulaire orientée horizontalement par une forme en goutte d’eau. Ajoutez un chanfrein ou un congé sur une arête. Séparez une pièce complexe en plusieurs éléments assemblés après impression.
Ces choix relèvent de la conception pour la fabrication additive. Nous vous recommandons de consulter notre guide pour concevoir pour l'impression 3D avant de multiplier les supports dans le slicer.
Vous devez toutefois tenir compte de la fonction de la pièce. Une orientation qui réduit la matière peut modifier la résistance entre les couches, la précision des dimensions ou l’aspect visuel. L’orientation optimale n’est donc pas toujours celle qui produit le moins de supports.
Comment retirer les supports sans abîmer votre pièce ?
Attendez que la pièce soit suffisamment refroidie ou durcie avant de commencer. Un matériau encore chaud se déforme plus facilement, tandis qu’une pièce en résine insuffisamment lavée ou durcie peut rester fragile. Préparez une pince coupante, une pince fine, un outil d’ébavurage et du papier abrasif adapté.
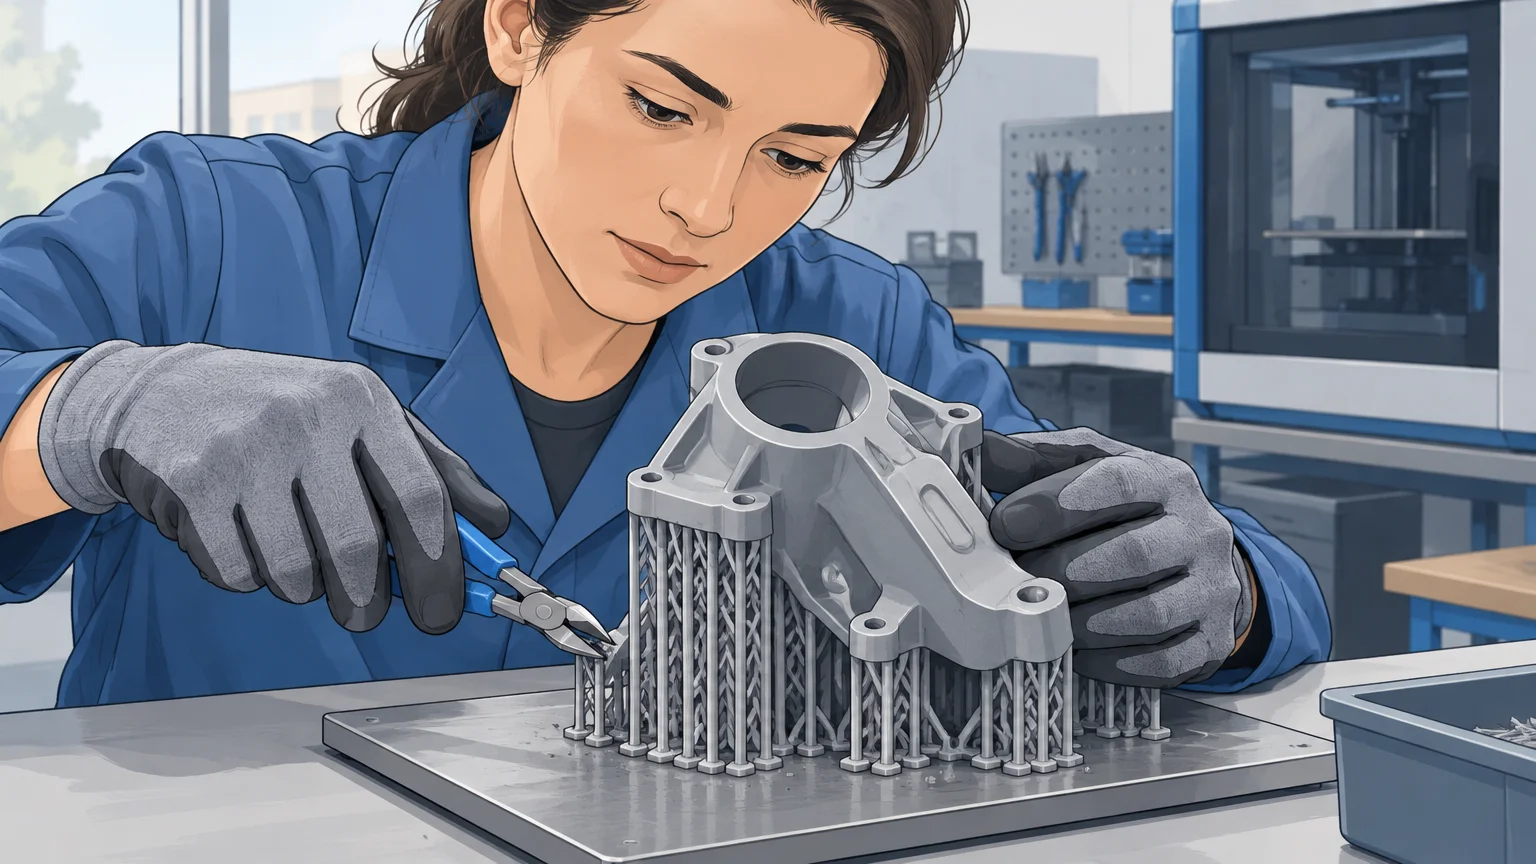
Pour une pièce FDM, retirez d’abord les grandes structures extérieures. Coupez les branches ou les colonnes en plusieurs endroits, puis détachez les morceaux restants avec précaution. Évitez de tirer fortement sur une petite antenne, une paroi fine ou une articulation.
Sur une pièce en résine, coupez les points de contact près du support, sans arracher la surface. Vous pourrez ensuite éliminer les petites marques avec un outil d’ébavurage ou un ponçage progressif. Pour les manipulations de résine non durcie, portez des gants adaptés et protégez vos yeux.
Une étude publiée en 2026 rappelle que les supports restent associés à un retrait manuel, à des défauts potentiels de surface et à des déchets plastiques difficiles à valoriser dans certains procédés de photopolymérisation. Vous pouvez consulter cette étude de 2026 pour approfondir cette problématique.
Si vous utilisez un support soluble, respectez les indications du fabricant. Utilisez le liquide recommandé, assurez-vous qu’il atteint les cavités internes et laissez la pièce sécher complètement. Un nettoyage incomplet peut laisser des résidus ou modifier l’aspect de certaines surfaces.
Quels essais effectuer avant une impression longue ?
Une impression de plusieurs heures ne doit pas servir de premier test. Réalisez d’abord une petite pièce comportant plusieurs inclinaisons, ponts et zones suspendues. Vous pourrez comparer la facilité de retrait, la qualité des surfaces et la stabilité des supports.
Notez vos réglages dans un carnet ou dans le nom de votre profil slicer. Indiquez le matériau, la hauteur de couche, la température, la vitesse, le type de support et la distance Z. Cette méthode vous permettra de reproduire un résultat satisfaisant ou de corriger rapidement un défaut.
Observez particulièrement quatre signes :
le support fusionne avec la pièce et se retire difficilement ;
la surface située au-dessus du support s’affaisse ;
les points de contact créent trop de marques ;
la structure vibre ou se détache du plateau.
Si le support fusionne, augmentez légèrement la distance de séparation ou réduisez la température selon le matériau. Si la surface s’affaisse, améliorez l’interface, réduisez la distance ou augmentez localement la densité. Si la structure se détache, vérifiez d’abord l’adhérence au plateau avant de modifier toute la géométrie.
Pour les entreprises françaises, cette approche facilite la standardisation des profils et limite les échecs lors de la fabrication de prototypes, de gabarits ou de petites séries. Le support doit être considéré comme un paramètre de production, pas comme une simple option automatique du logiciel.
Quelles erreurs devez-vous éviter ?
La première erreur consiste à activer les supports partout sans analyser le modèle. Vous augmentez alors la durée d’impression, la consommation de matière et le temps de post-traitement. Une orientation réfléchie produit souvent un résultat plus propre avec moins d’interventions.
La deuxième erreur est de choisir une densité trop élevée pour compenser un mauvais réglage. Un support très dense ne résout pas toujours un problème d’orientation ou de refroidissement. Il peut même augmenter les marques et rendre le retrait plus difficile.
Évitez également de placer les points de contact sur les faces visibles. Sur une figurine, privilégiez les zones cachées sous les pieds ou derrière le modèle. Sur une pièce fonctionnelle, éloignez-les des surfaces d’assemblage, des portées et des zones qui doivent respecter une dimension précise.
Enfin, ne recherchez pas une valeur universelle. Chaque imprimante 3D, chaque filament, chaque résine et chaque géométrie réagissent différemment. Vous obtiendrez de meilleurs résultats en avançant par petits tests et en conservant les réglages qui correspondent réellement à votre matériel.
Retenez une méthode progressive et mesurée
Pour savoir comment utiliser des supports en impression 3D, commencez par analyser la géométrie et la technologie employée. Orientez la pièce afin de réduire les zones suspendues, choisissez une structure adaptée, puis ajustez progressivement la densité, l’interface et les distances de séparation. Retirez enfin les supports avec des outils précis, en protégeant les surfaces fragiles. Cette démarche vous aidera à obtenir des pièces plus propres, tout en limitant la matière et le temps consacrés au post-traitement.
Passez à l'action avec Machine 3D
Les supports d’impression 3D demandent parfois plusieurs essais avant d’obtenir un réglage fiable. En vous appuyant sur une orientation cohérente, des tests courts et une analyse attentive des défauts, vous pourrez mieux maîtriser vos impressions et vos projets de fabrication additive.
Nous mettons à votre disposition des contenus consacrés aux imprimantes 3D, aux matériaux et aux méthodes de fabrication. Si vous souhaitez approfondir votre projet ou échanger sur une réalisation, consultez notre service d'impression 3D afin d’identifier la démarche la plus adaptée à votre besoin.
Questions fréquentes
Les supports sont-ils toujours nécessaires en impression 3D ?
Non, vous pouvez souvent vous en passer pour les surfaces autoportantes, les inclinaisons modérées et les ponts courts. Les procédés à base de poudre utilisent généralement la poudre non fusionnée comme maintien naturel.
Comment choisir entre un support classique et un support arborescent ?
Le support classique convient aux surfaces larges et aux formes relativement simples. Le support arborescent s’adapte mieux aux figurines et aux géométries organiques, mais son retrait demande davantage de précaution.
Pourquoi mes supports fusionnent-ils avec la pièce ?
La distance de séparation est peut-être trop faible, ou l’interface est trop dense. Vérifiez aussi la température, le refroidissement et la compatibilité du profil avec votre filament ou votre résine.
Comment éviter les marques laissées par les supports ?
Placez les points de contact sur des zones peu visibles et réduisez leur taille lorsque la stabilité le permet. Un réglage correct de la distance Z, suivi d’un léger ponçage, améliore généralement la finition.
Où trouver des conseils pour progresser en impression 3D ?
Vous pouvez consulter les articles de notre média consacrés aux imprimantes 3D, aux filaments, aux résines et à l’optimisation des impressions. Ces contenus vous aideront à comparer les méthodes et à structurer vos essais.
Commentaires