
Bien régler son imprimante 3D : le guide des réglages

Dernière mise à jour : 29 août
Résumé : Bien régler une imprimante 3D consiste à niveler le plateau, ajuster les températures de buse et de plateau, puis calibrer le débit, les pas des axes et la rétraction. Ces réglages, validés par des tests simples, éliminent la plupart des défauts d'adhérence, de sous-extrusion et de bavures. Une machine correctement paramétrée réduit les échecs et le gaspillage de filament.
Une première couche qui décolle peut à elle seule ruiner des heures d'impression, alors qu'un simple nivelage l'aurait évitée. Avant de vous lancer, vérifiez le matériel : chez LV3D, vous pouvez d'ailleurs comparer l'imprimante 3D Snapmaker U1 au meilleur prix chez LV3D pour partir sur une base fiable. Pour la méthode complète, notre guide pour régler l'imprimante 3D détaille chaque étape pas à pas.
Le marché ne cesse de démocratiser ces machines : selon une analyse du cabinet CONTEXT, les livraisons de modèles d'entrée de gamme ont bondi de 47 % au quatrième trimestre 2025. Plus il y a de nouvelles machines, plus il devient utile de comprendre comment bien régler son imprimante 3D pour en tirer des pièces propres et régulières.
Pourquoi les réglages changent tout dans vos impressions
Une imprimante mal réglée génère des problèmes en cascade : buse bouchée, plateau abîmé, couches mal soudées. Savoir bien regler son imprimante 3d évite la majorité de ces désagréments sans y consacrer beaucoup d'énergie. Il s'agit surtout d'appliquer une série de tests dans un ordre logique.
Les défauts les plus courants, couches visibles, bavures, déformations, proviennent presque toujours de paramètres inadéquats. Une vitesse trop élevée provoque des vibrations, tandis qu'une température mal ajustée dégrade l'adhérence entre les couches. Chaque réglage est interconnecté : il détermine la précision dimensionnelle, l'état de surface et la résistance mécanique de la pièce.
L'enjeu est aussi économique. Le marché français de l'impression 3D est un secteur en plein essor, évalué entre 600 et 800 millions d'euros selon une étude Xerfi. Pour les entreprises françaises comme pour les particuliers, chaque impression ratée représente du filament et du temps perdus. Des réglages soignés augmentent directement le taux de réussite.
Niveler le plateau, la fondation de toute impression
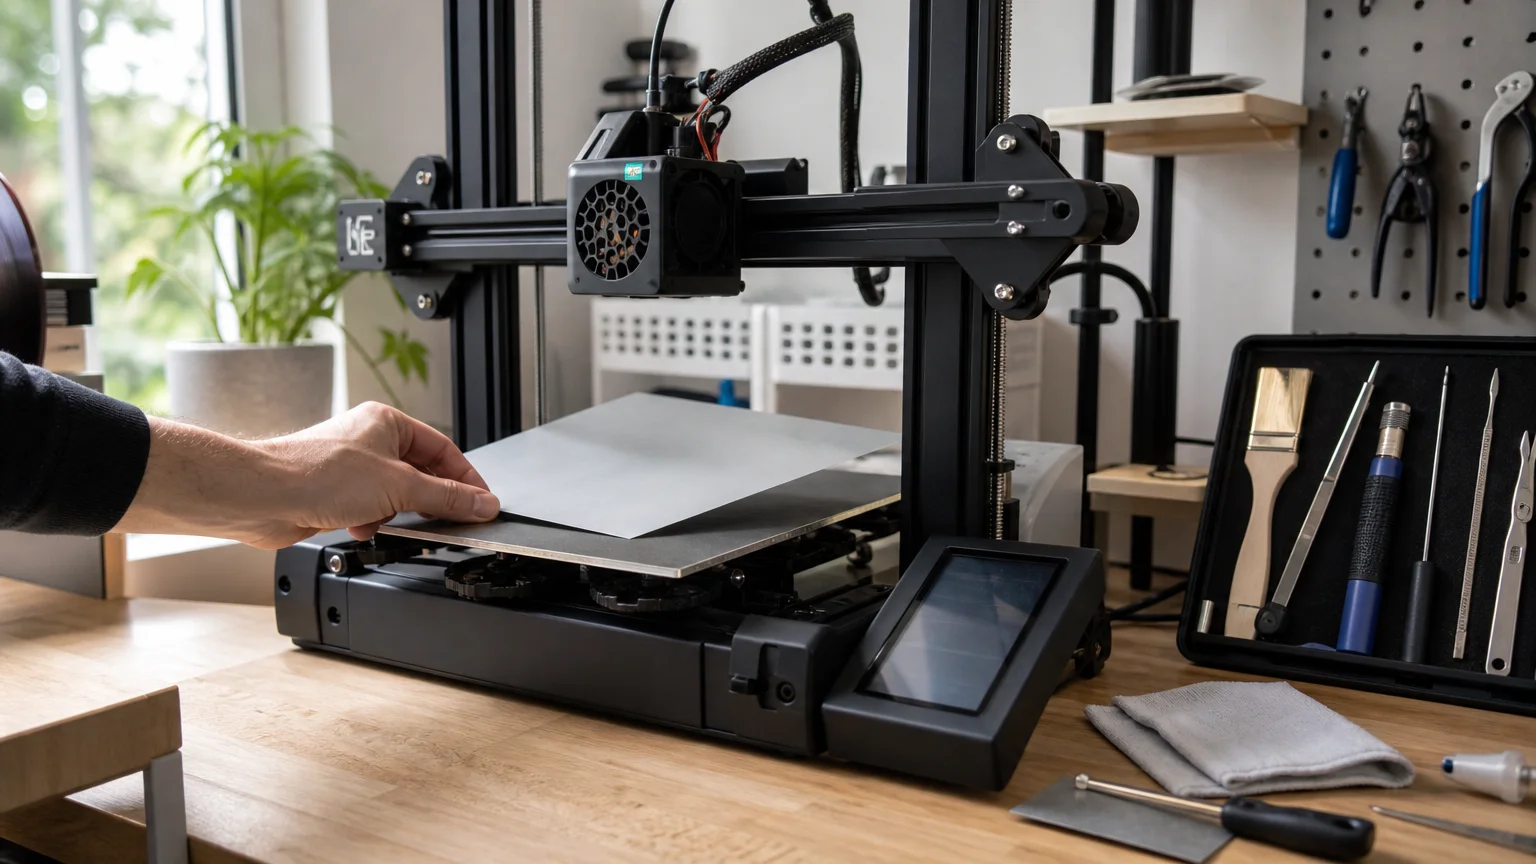
Le nivelage du plateau conditionne la réussite de toutes vos impressions. Une calibration correcte de la distance buse-plateau vous épargne environ la moitié des problèmes d'impression courants. Commencez toujours par une machine propre : pas de dépôt de plastique dans la buse, aucun résidu sur le plateau, et des vis bien serrées.
La technique de la feuille reste la plus simple. Placez une feuille de papier standard entre la buse et le plateau, puis ajustez chaque coin avec les molettes jusqu'à ce que la feuille glisse en grattant légèrement. Repassez plusieurs fois sur les quatre coins, car régler un point peut en dérégler un autre. Effectuez ce réglage plateau et buse en chauffe, car le métal se dilate.
Pour un contrôle plus rigoureux, imprimez un modèle de calibration composé de plusieurs carrés reliés par des traits. S'ils s'impriment nets et bien fixés, votre plateau est réglé ; si des carrés sont écrasés ou des traits décollés, reprenez le nivelage. Notre méthode de réglage du plateau d'impression vous guide sur ces deux approches complémentaires.
Régler les températures de buse et de plateau
Chaque filament possède une plage de fusion spécifique. Une température trop basse provoque une sous-extrusion et une mauvaise adhérence entre couches ; une température excessive engendre du suintement et une perte de détails. La bonne pratique consiste à imprimer une tour de température par paliers de 5 °C, puis à retenir la valeur offrant le meilleur rendu.
Attention : cette température optimale varie pour chaque bobine, même de marque identique. Réimprimez donc une tour de température à chaque changement de bobine. Le plateau chauffant joue lui un rôle clé dans l'adhérence et la prévention du warping, ces déformations dues aux contractions différentielles.
Matériau | Température buse | Température plateau |
PLA | 190-220 °C | 50-60 °C |
PETG | 220-250 °C | 70-80 °C |
ABS | 220-260 °C | 80-100 °C |
Ces valeurs sont des points de départ à affiner selon votre environnement : l'humidité et la ventilation de la pièce influencent le résultat. Pour approfondir, consultez nos repères sur la température d'impression ainsi que notre fiche sur la température du plateau PLA, le matériau le plus accessible pour débuter.
Calibrer le débit et le pas des axes
Le débit d'extrusion, ou flow, garantit la bonne quantité de matière déposée. Imprimez un cube à paroi fine en mode vase, mesurez l'épaisseur de la paroi au pied à coulisse en plusieurs endroits, puis corrigez le débit par une règle de trois. Répétez jusqu'à obtenir la valeur cible. Cette calibration est essentielle pour les emboîtements de pièces.
La calibration du pas des axes (steps par millimètre) vérifie que la machine se déplace exactement de la distance demandée. Imprimez un cube de 20 mm, mesurez chaque côté X, Y et Z, puis ajustez les pas via la formule : pas actuels multipliés par la distance attendue, divisés par la distance mesurée. Un écart supérieur à 10 % signale un problème mécanique à résoudre.
Sur un extrudeur Bowden, calibrez aussi les pas de l'extrudeur lui-même : extrudez 100 mm de filament, mesurez la longueur réellement sortie, puis corrigez. Ces réglages ne sont à refaire qu'en cas de modification matérielle.
Rétraction, refroidissement et supports
La rétraction tire le filament vers l'arrière avant chaque déplacement pour éviter les fils indésirables, ces fameux « cheveux d'ange ». La distance dépend de l'extrudeur : environ 0,5 à 2 mm en direct drive, 3 à 6 mm en Bowden. Faites varier distance et vitesse une par une, jamais les deux simultanément.
Le refroidissement contrôle la solidification. Le PLA demande un refroidissement actif dès la deuxième couche pour des détails nets, alors que l'ABS préfère un refroidissement minimal pour éviter le warping. Le PETG se situe entre les deux. Adaptez la vitesse du ventilateur à la vitesse d'impression.
Enfin, les supports deviennent nécessaires au-delà d'un angle de surplomb de 45° par rapport à la verticale. Une densité de 10 à 15 % suffit pour des surplombs modérés ; des géométries complexes réclament 20 à 25 %. Les supports en arbre consomment moins de matière et se retirent plus facilement que les supports en grille.
Tester, mesurer et progresser durablement
Le paramétrage suit un processus itératif : observez, ajustez, documentez. Constituez une bibliothèque de tests, tour de température, cube de calibration, test de rétraction, test de surplomb, que vous relancez à chaque nouveau filament. Ces impressions courtes évitent de gaspiller temps et matière.
Analysez les défauts de façon systématique : des lignes visibles trahissent une vitesse excessive, des bavures une température trop élevée, une première couche qui n'accroche pas un plateau trop haut. Avec la pratique, le diagnostic devient réflexe. Ce savoir-faire prend de la valeur : le marché mondial de la fabrication additive industrielle a atteint 11 milliards d'euros en 2025 selon le cabinet AMPOWER, signe d'une adoption qui s'étend aux professionnels comme aux particuliers.
Si vous partez d'un modèle récent et bien conçu, le calibrage sera d'autant plus rapide. C'est pourquoi il peut être judicieux d'acheter la Snapmaker U1 à bon prix chez LV3D plutôt que de multiplier les correctifs sur une machine mal montée. Une base saine réduit le nombre de tests nécessaires.
L'essentiel pour des impressions fiables en France
Apprendre à bien régler son imprimante 3D repose sur une routine claire : niveler le plateau, calibrer les températures, ajuster le débit et le pas des axes, puis affiner rétraction, refroidissement et supports. Procédez toujours par tests successifs, une variable à la fois, et documentez vos résultats. Cette rigueur transforme une machine capricieuse en outil de précision, réduit les échecs et limite le gaspillage de filament, un atout autant pour un atelier professionnel que pour un projet personnel.
Passez à l'action avec Machine 3D
Régler finement une machine est une chose ; choisir un modèle adapté à vos besoins en est une autre. Que vous visiez le prototypage rapide, la production de petites séries ou la réparation de pièces plastique, le bon matériel simplifie considérablement chaque calibration et vous fait gagner un temps précieux.
Nous accompagnons entreprises, artisans et particuliers en France avec un service d'impression 3D à la demande, plus de 30 matériaux et plus de 20 types d'imprimantes, ainsi que des formations éligibles au CPF et certifiées Qualiopi. Pour choisir sereinement votre machine, consultez notre guide d'achat d'une imprimante 3D.
Questions fréquentes
À quelle fréquence faut-il recalibrer le plateau ?
Calibrez le plateau avant votre première impression, puis régulièrement. Un déplacement de la machine, un grand écart de température ou une première couche qui n'accroche plus justifient un nouveau contrôle. Un test rapide avant toute impression importante est une bonne habitude.
Faut-il régler l'imprimante à chaud ou à froid ?
Toujours à chaud si votre machine possède un plateau chauffant. Le métal se dilate en chauffant et modifie légèrement la hauteur du plateau. Un réglage effectué à froid peut donc se révéler faux une fois la machine en température d'impression.
Pourquoi ma première couche n'adhère-t-elle pas ?
Le plus souvent, la buse est trop haute ou le plateau est sale. Nettoyez la surface, vérifiez l'absence de résidu, puis rapprochez la buse. Un plateau non plan crée aussi une adhérence inégale : repassez alors sur les quatre coins.
Dois-je recalibrer à chaque changement de filament ?
Certains réglages seulement. Le débit, la tour de température et la rétraction doivent être revérifiés à chaque nouvelle bobine, car les propriétés varient même entre marques identiques. Le pas des axes, lui, ne bouge qu'en cas de modification matérielle.
Puis-je me former pour maîtriser tous ces réglages ?
Oui. Au-delà de la pratique personnelle, nous proposons des formations à l'impression 3D éligibles au CPF et certifiées Qualiopi. Elles couvrent la prise en main de la machine, la modélisation et le paramétrage, de quoi gagner en autonomie plus vite qu'en autodidacte.
Commentaires